

Fosfatlı Çelik Boru - Korozyon Önleyici, Boya Yapışma için Ön İşlemden Geçirilmiş, Yapısal ve Endüstriyel Kullanım
Fosfatlı Çelik Borularımız sağlamak için fosfat kaplamayla işlenir
Soğuk çekilmiş bir çelik boru, hattan parlak, temiz bir yüzeyle ayrılır ve bu, tam da savunmasız hale geldiği andır. Çıplak çeliğin nemli havaya, konteyner yoğunlaşmasına, parmak izlerine veya klorür tozuna karşı hiçbir koruması yoktur ve deniz yoluyla altı hafta yolculuk yapan hassas bir boru, hiçbir müşterinin boşaltma iskelesinde görmek istemeyeceği bir yüzey pası bulanıklığıyla karşınıza çıkabilir. Korozyon önleyici yüzey işlemi pratik cevaptır ancak tek bir ürün değildir. Her birinin kendi amacı, maliyeti ve sonraki sonuçları olan bir süreç ailesidir.
Yıllar boyunca çok sayıda tüp grubunu kapladık, fosfatladık, yağladık ve krom kapladık ve doğru seçimin, kaplamanın kendisinden çok tüpe bizden ayrıldıktan sonra ne olacağına bağlı olduğunu öğrendik. Bu makale sorun hakkında nasıl düşündüğümüzü ortaya koyuyor.
Korozyon nadiren servis sırasında başlar. Üretim ve montaj arasındaki boşlukta başlar ve genellikle üç şey tarafından tetiklenir: nem, kirlilik ve zaman. Sıcaklığı değişken olan bir depoda istiflenen bir tüp, her gün yüzeyinde yoğuşma suyu topluyor. Yağlayıcı kalıntısının çekilmesi, kesme sıvısı, tuzların ve havadaki tozların taşınması bu yüzeye oturur ve korozyon hücresine üzerinde çalışabileceği bir şey verir.
Soğuk çekilmiş ve soğuk haddelenmiş borular, yüzeyin kimyasal olarak aktif olması ve hadde tufalı içermemesi nedeniyle sıcak haddelenmiş stoktan daha fazla açığa çıkar. Honlanmış silindir deliğini veya ayna kaplamalı çubuğu mümkün kılan aynı temiz yüzey, aksi takdirde saldırıyı yavaşlatacak ince oksit katmanını da ortadan kaldırır. Hidrolik ve pnömatik uygulamalarda sonuç sadece kozmetik değildir: iç çaptaki bir korozyon çukuru conta dudağını kaldırabilir ve çukurlaşmış bir piston kolu kısa sürede siliciye ve salmastraya zarar verebilir.
Kaplamanın bir tamir olmadığını da açıkça söylemekte fayda var. Bir tüpte halihazırda çukurlar, çizikler veya gömülü kireç varsa, hiçbir fosfat tabakası veya boya filmi bunu düzeltemez ve aslında bu kusurlar, birkaç ay sonra kaplamanın içinden kabarcıklar veya yapışma hataları olarak görünecektir.
Fosfatlama, çelik yüzeyini üzerine bir film eklemek yerine ince kristalli bir fosfat katmanına dönüştürür. Çinko fosfatlama, borunun boyanmasına, yağlanmasına veya çizim tabanı olarak kullanılmasına bağlı olarak kaplama ağırlıkları tipik olarak 2 ila 10 g/m² aralığında olan karbon çelik borular için olağan seçimdir. Katman mikro ölçekte gözeneklidir, bu da onu astar için mükemmel bir çapa yapan şeydir ve aynı zamanda pas önleyici yağı çıplak çelikten çok daha iyi yerinde tutar.
Yapısal borular, fabrikasyon çerçeveler ve teslimattan sonra boyanacak parçalar için fosfatlama genellikle sunabileceğimiz en uygun maliyetli seçenektir. Ön arıtma hattının uygun şekilde kontrol edilmesi koşuluyla kaynaklı montajlarla iyi çalışır.
 Fosfatlı Soğuk Çekilmiş Hassas Çelik Boru Fosfat kaplı soğuk çekilmiş boru, korozyon direncini ve boya yapışmasını iyileştirir, bu da onu teslimattan sonra boyanan kaynaklı yapısal çerçeveler için uygun maliyetli bir ön işlem haline getirir. Ürünü Görüntüle →
E-kaplama veya elektroforetik biriktirme, yüklü reçine parçacıklarını tüpün üzerine sürmek için bir elektrik alanı kullanır. Sonuç olarak, sprey boyanın zorlandığı deliklere ve kenarların çevresine ulaşan, genellikle 15 ila 25 mikron civarında, oldukça düzgün siyah bir film elde edilir. Katodik epoksi sistemleri, güçlü tuz püskürtme performansı ve iyi mekanik direnç sağlar ve süreç, çevresel raporlama yükümlülükleri olan müşteriler için giderek daha fazla önem taşıyan su bazlıdır.
Genellikle bitmiş makinede bir tüpün görülebildiği, dış mekan veya yıkama koşullarına maruz kalacağı veya iç yüzeyin korumaya ihtiyaç duyduğu ancak yağlı olmaması gereken durumlarda e-kaplama yapılmasını öneriyoruz. Bazı montajlarda e-kaplamanın kaynak yapılmadan önce soyulması veya maskelenmesi gerektiği ve yakın toleranslı bağlantılarda dikkate alınması gereken küçük ama gerçek bir kalınlık kattığı ödünler vardır.
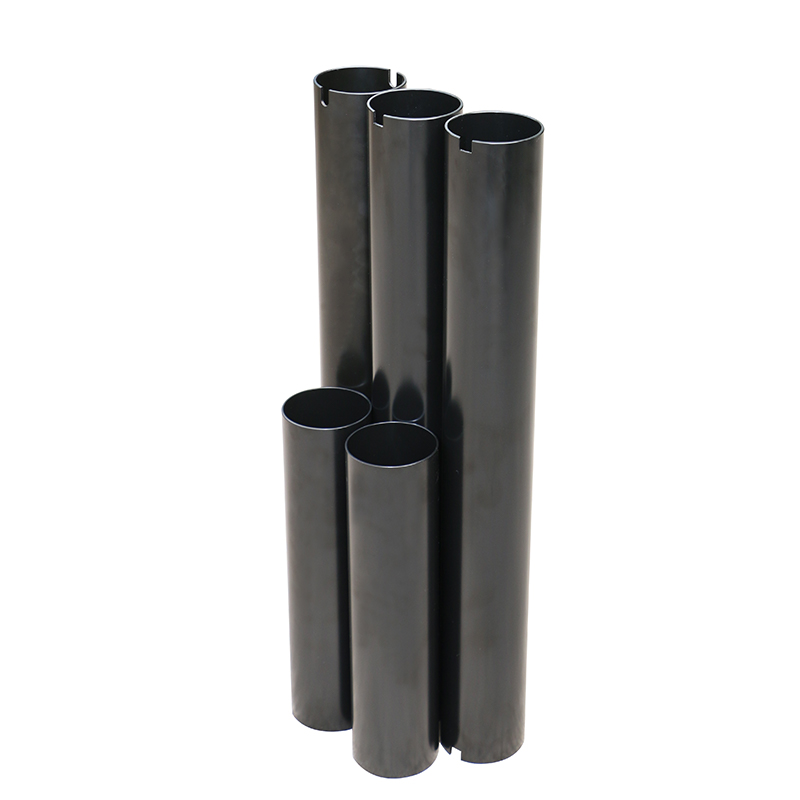 Siyah E-Kaplamalı Korozyon Önleyici Çelik Boru Siyah elektro kaplama, yağsız koruyucu bir yüzeye ihtiyaç duyulan görünür, dış mekan veya yıkanabilir tüplere uygun, eşit iç ve dış kaplama sağlar. Ürünü Görüntüle →
Pas önleyici yağ, yine de müşteri tarafından işlenecek, kaynaklanacak veya yağdan arındırılacak borular için en büyük güç olmaya devam ediyor. İyi uygulanmış bir yağ filmi, kısa süreli depolamayı ve ülke içi nakliyeyi çok ekonomik bir şekilde gerçekleştirir ve standart bir alkali yıkama ile çıkarılabilir. Daha uzun deniz taşımacılığı için daha ağır bir koruyucu madde veya uç kapaklar ve kuru ambalajla birleştirilmiş bir buhar fazı inhibitörü öneriyoruz.
Yağla ilgili temel risk uyumluluktur. Aşırı derecede yağlanmış bir tüp, müşterinin temizleme banyosunu kirletebilir, başka bir yerde daha sonraki fosfatlama adımını engelleyebilir veya talaşı bir delikte hapsedebilir. Hafif, temiz, iyi drenajlı filmler neredeyse her zaman kalın olanlardan daha iyidir.
Piston çubukları ve silindir delikleri için korozyon koruması ve aşınma direncinin birlikte çözülmesi gerekir. İndüksiyonla sertleştirilmiş bir alt tabaka ve daha sonra son kat üzerine uygulanan 20 ila 30 mikronluk sert krom kaplama, hem aşınmaya hem de nemden ve hafif agresif ortamlardan kaynaklanan saldırılara karşı dirençli, düşük sürtünmeli bir yüzey sağlar. Kaplama kalitesi büyük ölçüde ön işleme, banyo kontrolüne, kaplama sonrası taşlamaya ve çatlak yoğunluğuna bağlıdır: kötü kontrol edilen bir krom tabakası, alt tabakada korozyonun başlamasına izin verecek kadar gözenekli olabilir.
 Sert Krom Kaplama İndüksiyonla Sertleştirilmiş Piston Mili Sert krom kaplamalı, indüksiyonla sertleştirilmiş 45# veya 4130 çelik çubuk, hidrolik ve pnömatik silindir çubukları için aşınma ve korozyon direnci sunar. Ürünü Görüntüle →
Bazen korozyona karşı en güvenilir karar, kaplamak yerine malzemeyi değiştirmektir. TP304 veya TP316L'deki soğuk çekilmiş paslanmaz boru, gıda, tıbbi ve agresif çevre uygulamaları için kaplama sorununu tamamen ortadan kaldırır ve pasivasyon, mekanik çalışma sonrasında pasif katmanı geri yükler. Paslanmazı bir kaplama alternatifi olarak değil, bir tasarım tercihi olarak ele alıyoruz ve bunu yalnızca görev gerçekten gerektirdiğinde öneriyoruz.
Aşağıdaki tablo bu tedavilerin pratikte nasıl davrandığını özetlemektedir. Film rakamları mutlak sınırlar değil tipik aralıklardır çünkü banyo kimyası, yüzey durumu ve müşteri spesifikasyonlarının tümü sonucu değiştirir.
| Tedavi | Tipik film | En uygun | İzlenecek noktalar |
|---|---|---|---|
| Çinko fosfatlama | 2-10 gr/m² | Boyanacak boru, yapısal ve kaynaklı parçalar | Temiz, aktif bir yüzeye ihtiyaç duyar; gözenekli katman yağ veya boya gerektirir |
| Elektroforetik kaplama | 15-25 mikron | Görünür parçalar, delikler, dış mekan ve yıkama görevi | Kalınlık uyumları etkiler; kaynaktan önce maskeleme gerekli |
| Pas önleyici yağ | 1-5 gr/m² | İşleme stoğu, kısa depolama, iç nakliye | Sınırlı nem koruması; kaldırma ve uyumluluk sorunları |
| Sert krom kaplama | 20-30 mikron | Piston çubukları, silindir delikleri, kayan kontak | Çatlak yoğunluğu kontrolü; Kaplama ve taşlama sonrası çap değişimi |
| Pasifleştirilmiş paslanmaz | Pasif katman | Gıda, tıbbi, kimyasal olarak agresif ortamlar | Daha yüksek malzeme maliyeti; klorürler hala bakım gerektirir |
Çoğu kaynak bulma sorununun aslında doğduğu yer burasıdır. Uzun süreli depolama için güzelce kaplanmış ancak çinko açısından zengin bir katmanı kabul etmeyecek bir kaynak hücresine yönelik bir tüp, tuz püskürtme kabininde ne kadar iyi performans gösterirse göstersin, bir kaplama hatasıdır. Herhangi bir şey önermeden önce üç soru sorarız:
Örneğin, montaja hazır olarak temin edilen tamamlanmış hidrolik silindir varilleri için, ağır bir koruyucu madde yerine genellikle kuru veya çok hafif yağlanmış bir delik tercih edilir, çünkü montaj hattı yine de parçayı temizler ve yapışkan bir film tozu hapseder. Nemli bir varış noktasına konteynır nakliyesine giden tüpler için, uç kapakları ve kurutucu paketleri olan daha ağır bir sistem, kendi masrafını kat kat amorti eder.
Sunduğumuz her tedavi, kendisinden önceki adımlara bağlıdır. Yağ alma, çekme ve kesme yağlarını tamamen ortadan kaldırmalıdır; dekapaj veya mekanik temizleme düzgün, aktif bir çelik yüzey ortaya çıkarmalıdır; durulama, aksi takdirde filmin altında kalacak olan tuz kalıntılarını gidermelidir. İşleme hattımız banyo konsantrasyonu, sıcaklık, bekleme süresi ve durulama suyu kalitesi açısından kontrol edilir ve film ağırlığı veya kaplama kalınlığı her çalışmadan alınan numune parçalar üzerinde kontrol edilir.
Bunların hiçbiri kusurlu bir alt tabakayı gizleyemez; bu nedenle düzlüğü, boyutları ve yüzey durumunu kaplamadan önce değil, kaplamadan önce kontrol ediyoruz. Bir çizik üzerine uygulanan kaplama o çizikte başarısız olur ve bunun sorumlusu kaplamadır.
Alıcılar için pratik kontrol, yazılı bir spesifikasyondur: hangi işlem, hangi standart, hangi film ağırlığı veya kalınlığı, varsa tuz püskürtme süresi ve parçanın nasıl paketlenmesi gerektiği. Bu spesifikasyonun taslağının hazırlanmasına yardımcı olmaktan her zaman mutluluk duyarız, çünkü net bir spesifikasyon her iki tarafı da daha sonra büyük miktarda yazışmadan kurtarır.
Korozyon önleyici işlem, hassas bir tüpün maliyetinin küçük bir kısmıdır ve parçanın tüm değerini korur. Uygulamanıza hangi rotanın uygun olduğundan emin değilseniz çizimi, malzeme kalitesini ve çevrenin açıklamasını bize gönderin; size dürüstçe hangi seçeneği seçeceğimizi ve hangisinden kaçınacağımızı söyleyeceğiz.
Teknik ekibimize aşağıdaki numaradan ulaşabilirsiniz. iletişim sayfası ve üç yaygın tedavinin daha yakından karşılaştırılması için notumuzu bulabilirsiniz. e-kaplama, fosfatlama, yağlama Başlangıç noktası olarak faydalıdır.

Fosfatlı Çelik Borularımız sağlamak için fosfat kaplamayla işlenir

İşlenmiş Çelik Yapısal Montajlarımız, çelik ve alüminyum haddehane ekipmanlar...

Karbon Çelik Eşanjör Borularımız, kondenserler, kazanlar ve ekonomizerler gib...

Özel Şekilli Çelik Borularımız, standart yuvarlak boruların sağlayamadığı öze...

Kaynaklı Hidrolik Borularımız, EN 10305-2 hassas boru standartlarına uygun ol...

Hidrolik Silindir Borularımız EN 10305-1 E355'e göre soğuk çekilmiş diki...


