

Karbon Çelik Eşanjör Boruları – ASTM A179, A192, EN 10216-1 | Dikişsiz ve Kaynaklı
Karbon Çelik Eşanjör Borularımız, kondenserler, kazanlar ve ekonomizörler gib...
Yaşamak için mekanik veya hidrolik boru satın alıyorsanız şu soruyu birden çok kez duymuşsunuzdur: DOM boruları dikişsiz borularla aynı mıdır ve aradaki fark gerçekten önemli midir? Kısa cevap, bunların iki farklı yöntemle üretilen iki farklı ürün olduğu ve aralarındaki farkın toleranslar, basınç kapasitesi, işlenebilirlik ve fiyatta ortaya çıktığıdır. Her gün her iki türü de soğuk bir şekilde çekiyoruz ve dürüst cevabımız, hiçbirinin doğrudan kazanamadığıdır. Önemli olan hangi parçanın oluşturduğunuz parçaya uygun olduğudur.
DOM, başlangıç malzemesinden ziyade bitirme işlemini tanımlayan Drawn Over Mandrel anlamına gelir. Süreç, genişliğe kadar kesilen, yuvarlak hale getirilen ve uzunlamasına kaynaklanan düz soğuk haddelenmiş çelik şeritle başlar. Dış kaynak çapakı kesilir ve boru daha sonra çekme tezgahına gider: dış çapı azaltan bir karbür kalıp içinden çekilirken, deliğin içindeki sertleştirilmiş bir mandrel aynı zamanda iç çapı kontrol eder.
Duvar aynı anda iki sert alet arasında sıkıştırıldığı için sonuç, alışılmadık derecede eşit duvar kalınlığına, düz bir deliğe ve mükemmel eşmerkezliliğe sahip bir borudur. Kaynak dikişi çıkarılmaz. Gözle neredeyse görünmez hale gelinceye kadar sıkıştırılır ve çekilir, ancak hala mevcuttur ve yeri bir girdap akımı testi veya asitle dağlama ile belirlenebilir. Düzgün bir şekilde kaynaklanmış ve düzgün bir şekilde çekilmiş bir dikiş, DOM tüpünün milyonlarca döngü boyunca hidrolik hizmete dayanmasının tam nedenidir. Ortak spesifikasyonlar arasında E235 ve E355'te EN 10305-2, ASTM A513 ve DIN 2393 aralığı yer alır; daha büyük silindir işleri için geniş çaplı ince duvarlı versiyonlar mevcuttur.
 Soğuk Çekilmiş Kaynaklı Çelik Boru (CDW) En10305-2 Sınıf E235 E355 E460 Hassas Soğuk Çekilmiş Kaynaklı Çelik Borular (CDW) – EN 10305-2 E235 E355 Hidrolik, Otomotiv Makine Mühendisliği için Yüksek Toleranslı Çelik Borular Suao Metal üretimi... Ürünü Görüntüle →
Dikişsiz borular masif çelik yuvarlak çubuk olarak başlar. Kütük ısıtılır, içi boş bir kabuk oluşturmak için delinir, daha sonra sıcak haddelenir veya ekstrüzyona tabi tutulur ve son olarak genellikle bir mandrel veya bir tapa üzerinde boyuta göre soğuk çekilir. İlk delme adımından son çekme işlemine kadar borunun herhangi bir yerinde kaynak yapılmaz.
Bu tek gerçek diğer her şeyi yönlendiriyor. Kaynak olmaması, ısıdan etkilenen bölgenin olmaması, incelenecek dikiş olmaması ve her yönde aynı şekilde davranan bir duvar anlamına gelir. Yüksek basınçlı devreler, yüksek çevrimli yorulma görevi ve korozif hizmet için mühendisler genellikle soğuk çekilmiş dikişsiz ürünün homojen duvarını tercih eder. En sık alıntılanan spesifikasyonlar ASTM A519 ve EN 10305-1'dir ve ASTM A269 gibi paslanmaz kaliteler de aynı mantığı izler.
Takaslar gerçektir. Delme, doğası gereği, şerit oluşturmaya göre daha fazla duvar eksantrikliği bırakır, böylece delik, dış çapa göre merkezin biraz dışında oturabilir. İnce duvarların ve çok büyük çapların kaynaklanması daha zordur, minimum sipariş miktarları daha az esnektir ve hem fiyat hem de teslimat süresi genellikle eşdeğer bir DOM boyutundan daha yüksek olur. Bir çizim ağır duvarlar ve agresif işleme gerektirdiğinde, bu prim genellikle ödemeye değerdir.
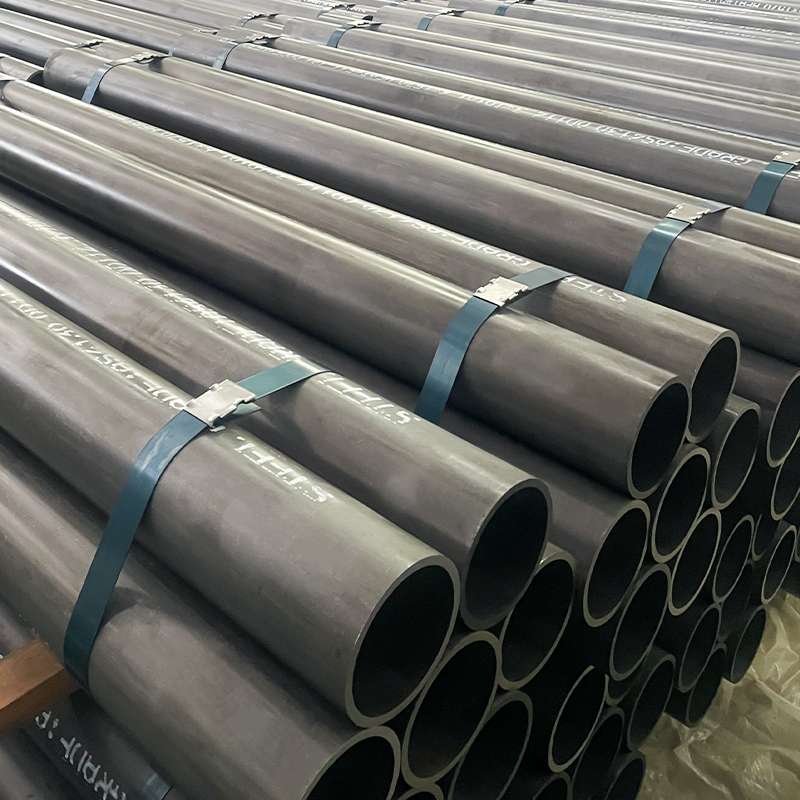 Soğuk Çekilmiş Dikişsiz Çelik Boru (CDS) DIN 2393 ASTM A519 Sınıf ST37-2 ST52.3 Soğuk Çekilmiş Dikişsiz Çelik Boru (CDS) - DIN 2393 ASTM A519 (Sınıflar ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Ürünü Görüntüle →
Aşağıdaki tablo teklif verme ve süreç planlaması sırasında en önemli farklılıkları özetlemektedir. Bunu bir başlangıç noktası olarak kullanın ve ardından uygulamanızın ihtiyaç duyduğu tam toleransları onaylayın.
| Özellik | DOM Boruları | Dikişsiz Boru |
|---|---|---|
| Başlangıç malzemesi | Soğuk haddelenmiş şerit, boruya kaynaklanmış | Katı kütük, delikli |
| Kaynak dikişi | Mevcut, neredeyse aynı hizada çizilmiş | Yok |
| Duvar kalınlığı bütünlüğü | Mükemmel, şerit ölçüm cihazıyla ayarlandı | Güzel, piercingden daha fazla eksantriklik |
| eşmerkezlilik | Çizimden sonra çok sıkı | İyi, tarihsel olarak daha gevşek |
| Tipik standartlar | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Yüksek basınç ve yorulma görevi | Dikiş sağlam ve test edildiğinde güvenilirdir | Tercih edilen homojen duvar |
| Göreceli maliyet | Genellikle daha düşük | Genellikle daha yüksek |
| Teslim süresi ve boyut aralığı | Daha kısa; ince duvar dahil geniş ürün yelpazesi | Daha uzun; büyük OD'de daha az seçenek |
| En uygun uygulamalar | Silindir boruları, honlanmış borular, amortisörler, tahrik milleri, konveyör makaraları | Yüksek basınç hatları, ısı eşanjörleri, sondaj borusu, ağır duvarlı işlenmiş parçalar |
Honlama ve yontma işlemlerinde hurdanın bir numaralı nedeni duvar varyasyonudur. Kontrollü şerit ölçüsünden oluşturulan bir DOM tüpü genellikle honlama makinesine çok az değişen bir duvarla girer, böylece talaş kaldırma tutarlı kalır ve bitmiş delik daha az geçişte temizlenir. Daha fazla eksantrikliğe sahip dikişsiz bir boru ekstra talaş kaldırma gerektirebilir, bu da çevrim süresini uzatır ve deliği gerekli H8 tolerans bandının dışına itebilir.
Yerli ve ithal DOM boruları rutin olarak bükülür, çentiklenir ve honlanır. Çekilmiş dikiş bu işlemlerde iyi performans gösterir ancak yorulma açısından kritik görevlere uygun olması gerekir. Dikişsiz boru bu değişkeni tamamen ortadan kaldırır. Parçanız yüksek basınçta çalışıyorsa veya ters yüklerle karşılaşıyorsa, dikişin olmaması ekstra maliyete değerdir. Kaynak rotalarının performansı nasıl değiştirdiğine dair daha geniş bir bakış açısı isteyen alıcılar özetimizi okuyabilir ERW vs DOM vs CDS boruları bir spesifikasyonu kilitlemeden önce.
Doğru kalite ve sertlik seçildiğinde her iki aile de temiz bir şekilde işliyor. DOM genellikle hem OD hem de ID üzerinde daha pürüzsüz bir çizim yüzeyiyle gelir ve bu da cilalama süresini kısaltır. Kesintisiz takım, ağır duvar boyutlarında biraz daha sert çalışma eğilimindedir; bu, hızlara ve ilerlemelere bağlı olarak takım ömrünü uzatabilir veya kısaltabilir. Teslimat durumu hakkında tedarikçinizle görüşün: tavlanmış, normalleştirilmiş veya çekilmiş gibi çoğu insanın beklediğinden daha büyük bir fark yaratır.
Şerit, delikli kütükten daha ucuzdur ve aynı bitmiş boyut için daha az malzeme kullanır; dolayısıyla DOM normalde kilogram başına daha düşük bir fiyata satılır. Bu avantaj, kaynak ve çizimin, ağır bir kütüğü delmek ve küçültmek yerine daha etkili bir yöntem olduğu ince duvarlı ve geniş çaplı boyutlarda daha da artıyor.
Tek bir hidrolik silindir programı için maliyet farkı nadiren belirleyici faktördür. Yüksek hacimli bir silindir veya amortisör hattı için sıklıkla öyledir.
Çoğu hidrolik ve pnömatik silindir işi DOM için doğal bir uyumdur çünkü eş merkezlilik ve temiz bir delik, dikişsiz bir duvarın teorik faydasından daha önemlidir. EN 10305-2 E355 ve ASTM A513 kaliteleri bu alana hakimdir ve güvenilir bir şekilde ayna kaplamayı oluştururlar. Çalışma basıncı aşırı olduğunda, parça bir manifolda dikiş konusunda şüpheye yer bırakmayacak şekilde kaynaklandığında veya duvar, kaynaklı bir rotanın ekonomik olmayacağı kadar ağır olduğunda dikişsiz malzemeye ulaşın.
Pratik bir nokta: Boru kalitesi seçimi, belirttiğiniz yüzey kaplamasından daha az önemlidir. Çubuk ve silindir servisi için Ra0,4 pürüzlülüğe sahip H8 delik toleransı ortak bir gerekliliktir ve varsayılmak yerine çizim üzerine yazılmalıdır. Tedarik ediyoruz honlanmış ve SRB silindir borusu Hem DOM'da hem de dikişsiz temel malzemelerde, böylece müşteriler tedarikçilerini değiştirmeden maliyete karşı performans alışverişi yapabilirler.
 Hidrolik Silindir Borusu – Soğuk Çekilmiş Kaynaklı Çelik EN 10305-2, E355, Honlama ve SRB için Hidrolik Silindir Borularımız (CDW), EN 10305-2 E355'e göre, doğruluğu artırmak için daha da soğuk çekilmiş yüksek kaliteli kaynaklı çelik borular kullanılarak üretilir. Ürünü Görüntüle →
Hemen hemen her teknik tartışmada birkaç efsane ortaya çıkar ve bunları erkenden ortadan kaldırmak, birçok yeniden çalışmadan tasarruf etmenizi sağlar:
DOM ve kesintisiz sorusuna doğru yanıt neredeyse hiçbir zaman katalogdan gelmez. Üretim yolunun yük durumuna, son aşamaya ve satın almayı düşündüğünüz hacme uygun hale getirilmesinden gelir. Duvar, tolerans, kalite ve yüzey kaplamasıyla birlikte çiziminizi bize gönderin; size hangi rotanın daha iyi fiyata daha iyi parçayı verdiğini ve nedenini açıkça söyleyelim.

Karbon Çelik Eşanjör Borularımız, kondenserler, kazanlar ve ekonomizörler gib...

Karbon Çelik Eşanjör Borularımız, kondenserler, kazanlar ve ekonomizerler gib...

Hidrolik Silindir Borularımız EN 10305-1 E355'e göre soğuk çekilmiş diki...

ASTM A519 1020 soğuk çekilmiş dikişsiz hidrolik borularımız, yüksek basınçlı ...

ASTM A513 Sınıf 1010 Hassas Yerçekimi Konveyör Rulo Borusu – 2 inç x 0,065 in...

Honlanmış, Kaydırılmış ve Silindirle Parlatılmış (SRB) Borularımız - ASTM A51...


