

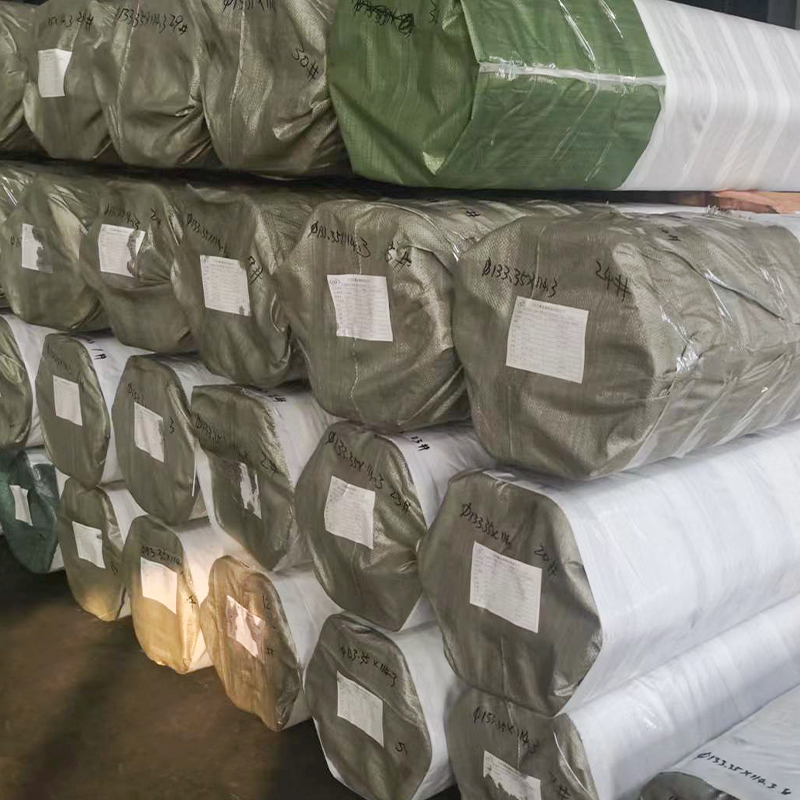
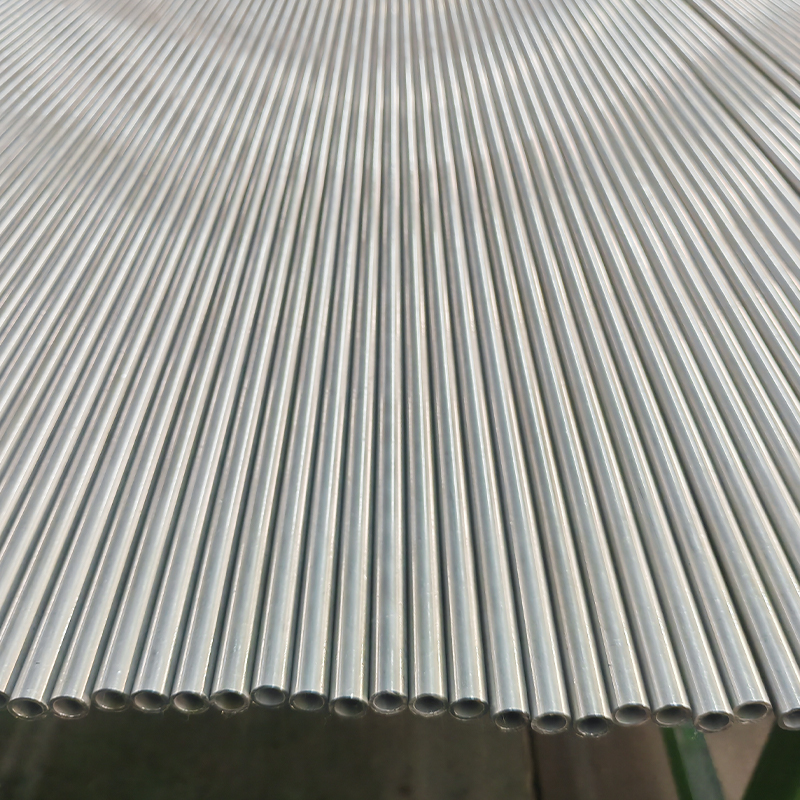
Soğuk Çekilmiş Dikişsiz Hidrolik Boru – ASTM A519 1020, Ø1" x 0,120", Hidrolik Silindirler için Pürüzsüz Kimlik
ASTM A519 1020 soğuk çekilmiş dikişsiz hidrolik borularımız, yüksek basınçlı ...
Dikişsiz ve kaynaklı hidrolik silindir boruları arasındaki performans farkı değirmende başlar. Dikişsiz boru, katı yuvarlak bir kütükten delinir; ısıtılır ve döndürülerek delinir, ardından bir mandrel üzerinde uzatılır. İçi boş kabuk, son boyutlarına kadar soğuk çekilmiş veya soğuk pilgerlenmiştir. Uzunlamasına birleşim yoktur.
Kaynaklı boru düz haddelenmiş şerit olarak başlar. Şerit silindir şeklinde şekillendirilir ve yüksek frekanslı indüksiyon kaynağı veya TIG kaynağı kullanılarak birleştirilir. Kaynaklı boru, görünür bir iç kaynak dikişi ve ısıdan etkilenen bir bölge (HAZ) taşır. Dikişsiz ile rekabet edebilmek için birçok mağaza kaynaklı boruyu bir mandrel üzerine çeker. Bu soğuk çekilmiş kaynaklı (DOM) işlemi mikro yapıyı iyileştirir, kaynak dikişini düzleştirir ve toleransları dikişsiz seviyelere yakın hale getirir. Kaynak verebilirsiniz soğuk çekilmiş kaynaklı (DOM) borular Zorlu hidrolik uygulamalar için EN 10305-2 kalitelerinde.
Başlangıç stoğundaki kontrast, duvar tekdüzeliği, artık gerilim ve kusur dağılımındaki temel farklılıkları açıklar.
Bir hidrolik silindir 0 ila 350 bar arasında döndüğünde, boru duvarı çember gerilimine, eksenel gerilime ve yorulma yüklemesine maruz kalır. E355'ten (St52) yapılan dikişsiz boru tipik olarak minimum 355 MPa'lık bir akma dayanımı sağlar. 1026 kalitedeki benzer bir kaynaklı boru yaklaşık 310 MPa civarında verim sağlayabilir; bu da kabaca %12 daha düşüktür.
Basınç kapasitesi de aynı hikayeyi anlatır. Barlow'un 50 mm dış çap x 5 mm duvar tüpü için formülünü kullanarak, 600 MPa çekme mukavemetine sahip dikişsiz bir E355 tüpü, 1200 bar'ın üzerindeki patlama basıncına dayanabilir. 1026'daki kaynaklı eşdeğer (çekme ∼440 MPa) 880 bar yakınında patlayacaktır. ASME B31.3 dikişsiz boru a'yı atar %20–25 daha yüksek izin verilen çalışma basıncı aynı boyut ve malzemeye sahip kaynaklı borudan daha iyidir. Bu marj, şok basınçlarının nominal değerin 1,5 katına çıktığı mobil hidroliklerde önemlidir.
Yorulma direnci ikisini daha da ayırıyor. 10⁷ çevrimde, soğuk çekilmiş dikişsiz borunun yorulma sınırı tipik olarak eşdeğer kaynaklı borunun yorulma sınırının %15-30 üzerindedir. Bunun nedeni basit: Kaynağın HAZ'ı, çatlak başlangıç bölgeleri olarak görev yapan lokalize tane büyümesi, mikro gözeneklilik ve artık çekme gerilimlerini içerir. Bir DOM tüpü, ağır soğuk çalışma sonrasında kaybedilen yorulma ömrünün çoğunu geri kazanır; ancak döngüsel görevde tamamen sertleştirilmiş dikişsiz bir boruyla nadiren eşleşir.
Hidrolik silindir conta performansı, iç yüzey pürüzlülüğüne (Ra) ve çap toleransına bağlıdır. Daha kaba veya büyük boyutlu bir delik contanın aşınmasını ve iç sızıntıyı hızlandırır. Rakamlar seçimi netleştiriyor.
| Tüp Tipi | Kimlik Pürüzlülüğü (Ra) | Tipik Tolerans |
|---|---|---|
| Kesintisiz Soğuk Çekilmiş | 0,8 – 1,6 µm | H8 – H9 |
| Kaynaklı (ERW kaynaklı) | 3,2 – 6,3 µm | H11 – H12 |
| DOM (Soğuk Çekilmiş Kaynaklı) | 0,4 – 0,8 µm | H8 – H9 |
| Honlanmış Dikişsiz | 0,2 – 0,4 mikron | H8 (0,025 mm dahilinde) |
Ra 6,3 µm'deki ham kaynaklı bir boru, endüstriyel silindirlerdeki poliüretan U-kap contasını çiğneyecektir. Ra 1,2 µm'de soğuk çekilmiş dikişsiz bir boru bile iyi performans gösterir, ancak uygulamanın servo-hidrolik silindirlerde olduğu gibi bir ayna deliği gerektirdiği durumlarda, Ra ≤0,4 µm ile honlanmış SRB tüpü Conta ömrünü doğrudan %30-50 oranında uzatır. Bitmiş bir örneği görebilirsiniz. Ayna benzeri ID kaplamalı honlanmış SRB tüpü Yüksek devirli hidrolik silindirler için uygundur.
Hoşgörü de aynı derecede kritiktir. H8 deliği (50 mm iç çap için ±0,039 mm), contanın ekstrüzyon aralığını tutarlı tutar. H11 tüpü (±0,160 mm), conta dudağının basınç altında dışarı çıkmasına izin vererek kaçak arızalara yol açar. Pnömatik veya düşük basınçlı hidrolik sistemler için (< 100 bar) H9–H11 kabul edilebilir; 200 bar'ın üzerinde H8 zorunlu hale gelir.
Su içeren hidrolik sıvılar (su-glikol, fosfat esterleri ve hatta kirlenmiş mineral yağ) korozyon hücreleri oluşturur. Kaynak dikişi kalıcı bir sıcak noktadır. Kaynak sırasında manganez ve silikon ayrışarak kaynak metali ile ana malzeme arasında mikro galvanik çiftler oluşturur. Isıdan etkilenen bölge aynı zamanda gerilimli korozyon çatlamasını teşvik eden artık çekme gerilimini de korur.
Bağımsız daldırma testleri, 35 °C'deki %5 NaCl çözeltisinde, 1026 borunun kaynak bölgesinin 48 saat içinde çukurlaşma başlangıcı sergilediğini, buna karşılık benzer kimyaya sahip ana metal ve dikişsiz borunun günlerce daha pasif kaldığını göstermektedir. Bileşimsel süreksizlikler içermeyen dikişsiz boru, tüm duvar boyunca eşit korozyon direnci sağlar. Çelik fabrikası hidroliğinde bir tasarım fosfat-ester sıvıları gerektirdiğinde, dikişsiz standart öneridir. Hafif derecede korozif hizmetlerde kullanılan kaynaklı borular için, tüm gövdenin parlak tavlanması veya ince bir nikel-krom kaplama, zayıflığı maskeleyebilir ancak asla temel nedeni ortadan kaldırmaz.
Tek başına satın alma maliyeti yanıltıcıdır. Standart stok boyutunda kaynaklı bir ERW borunun (EN 10305-2, E235), eşit boyutlardaki soğuk çekilmiş dikişsiz borunun (EN 10305-1, E355) kabaca %60-70'i kadar maliyeti vardır. DOM tüpü dikişsiz fiyatın yaklaşık %80-90'ını karşılar. Bununla birlikte, hidrolik silindir atölyesi neredeyse her zaman honlama veya yontarak silindirle parlatma ekler. Honlama payı (tipik olarak 0,3-0,5 mm çapında) ham boru duvarının çok değişken olması durumunda maliyet avantajını ortadan kaldırır. H11 toleransına sahip kaynaklı bir boru ekstra honlama geçişlerine ihtiyaç duyabilir, bu da zaman ve takım ömrü tüketir.
Teslimat süresi de benzer bir modeli izler: ERW kaynaklı boru stoktan teslim birkaç gün içinde teslim edilirken, soğuk çekilmiş dikişsiz boru standart dışı boyutlar için genellikle 3-6 hafta gerektirir. DOM tüpü, kullanılabilirliği hassasiyetle birleştirir ve genellikle 2-4 hafta içinde kullanıma sunulur. Gerçek TCO denklemi önemlidir daha az işleme hurdası, daha az conta aşınması ve arızalar arasında daha uzun ortalama süre . 7/24 görev yapan kritik bir ana kaldırma silindiri için kesintisiz prim, ilk bakım döngüsünde kendini amorti eder.
Bilinen bir malzeme standardına bağlamadan bir boru seçmek, tedarik zincirinde kafa karışıklığının reçetesidir. Aşağıdaki tablo, en yaygın kaliteleri, hidrolik silindir borularına ilişkin geçerli spesifikasyonlarla eşleştirmektedir.
| Malzeme Sınıfı | Tür | Anahtar Standart | Akma Dayanımı (min.) |
|---|---|---|---|
| E355 / St52 | Kesintisiz Soğuk Çekilmiş | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Kesintisiz Soğuk Çekilmiş | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Kesintisiz Soğuk Çekilmiş | ASTM A519 | 460MPa |
| E235 / 1026 | Kaynaklı ve DOM | EN 10305-2, ASTM A513 | 235–310 MPa |
| E355 / St52 | Kaynaklı ve DOM | EN 10305-2 | 355 MPa |
Yüksek basınçlı mobil ve endüstriyel silindirler için, E355 kalitesinde soğuk çekilmiş dikişsiz hidrolik borular 350 bar'a kadar olan uygulamaların çoğunu kapsar. Madencilik donanımlarında olduğu gibi aşırı tokluk veya aşınma direncine ihtiyaç duyulduğunda, 27SiMn söndürülmüş ve temperlenmiş dikişsiz boru ilk tercih haline gelir. Kaynaklı DOM formundaki aynı E355 kalitesi EN 10305-2'yi karşılar ve bütçe hassasiyetinin yüksek olduğu orta basınçlı silindirler için iyi çalışır.
Tasarım parametreleri nadiren mükemmel şekilde hizalanır. Aşağıdaki matrisi silindirin maksimum çalışma basıncına ve gerekli delik toleransına göre ilk geçiş filtresi olarak kullanın.
| Çalışma Basıncı | Gerekli Kimlik Toleransı | Önerilen Tüp | Tipik Sınıf |
|---|---|---|---|
| < 20 MPa (150 bar) | H11 – H9 | Kaynaklı ERW veya DOM | E235, 1026 |
| 20 – 35 MPa (150 – 350 bar) | H9 – H8 | DOM (Soğuk Çekilmiş Kaynaklı) or Seamless | E355, St52 |
| > 35 MPa (350 bar) | H8 – H7 | Kesintisiz Soğuk Çekilmiş & Honed | E355, 27SiMn, 4130 |
| Su içeren sıvılar | H9 – H8 | Sorunsuz (tercih edilir) | E355, 316L (paslanmaz) |
Matris mutlak değildir. Ciddi yan yüklemeye sahip 250 bar'lık bir silindir, ovallik ve yorulma önemli olduğundan DOM nominal olarak basınç değerini karşılasa bile dikişsiz honlanmış borudan faydalanabilir. Benzer şekilde, yüksek hacimde üretilen düşük basınçlı bir direksiyon silindiri, H9'a göre sonradan honlama ile ERW kaynaklı boruyu kullanabilir ve güvenilirlikten ödün vermeden malzeme maliyetinden tasarruf sağlar. Hidrolik sıvı yağ bazlı olduğunda ve su kirliliği kontrol edildiğinde, DOM tüpü birçok orta düzey uygulama için hassasiyet ve maliyet açısından en uygun noktayı sunar.
Dikişsiz boru, 350 barın üzerinde veya aşındırıcı ortamlarda çalışan hidrolik silindirler için güvenli seçim olmayı sürdürüyor. DOM kaynaklı boru, tolerans ve maliyetin eşit ağırlıkta olduğu orta basınçlı tasarımlar için boşluğu kapatır. Seçim matrisiyle başlayın, ardından hedef Ra'nızı, tolerans derecesini ve malzeme standardınızı tanımlayın. Veriye dayalı bir spesifikasyon, DOM'un işe yarayacağı durumlarda dikişsiz boru için fazla ödeme yapılmasını veya kaynaklı borunun erken arızalanması için eksik belirtilmesini ortadan kaldırır.
Karşılaştırmadan tedarik aşamasına geçmek için silindir çapı boyutunuzu, çalışma basıncınızı ve sıvı tipinizi belirtin. Tedarikçiler daha sonra doğru malzeme ve standarttan eksiksiz bir honlanmış boru paketi veya montaja hazır bir varil önerebilirler.

ASTM A519 1020 soğuk çekilmiş dikişsiz hidrolik borularımız, yüksek basınçlı ...

Karbon Çelik Eşanjör Borularımız, kondenserler, kazanlar ve ekonomizörler gib...

Hidrolik Silindir Borularımız EN 10305-1 E355'e göre soğuk çekilmiş diki...

Hidrolik Silindir Borularımız (CDW) EN 10305-2 E355'e uygun olarak, doğr...

ASTM A513 Soğuk Çekilmiş Kaynaklı (CDW) Honlanmış ve SRB Borularımız hassastı...

Hidrolik Borularımız EN 10305-1'e uygun olarak soğuk çekilmiş dikişsiz ç...


