

Karbon Çelik Eşanjör Boruları – ASTM A179, A192, EN 10216-1 | Dikişsiz ve Kaynaklı
Karbon Çelik Eşanjör Borularımız, kondenserler, kazanlar ve ekonomizörler gib...
Bir otomotiv mühendisi bir tahrik mili, amortisör gövdesi veya hidrolik silindir silindiri için bir çizim aldığında, ilk maddi karar genellikle tek bir soruyla sonuçlanır: DOM mu yoksa dikişsiz mi? Araç boru şeklindeki bileşenlerinin büyük çoğunluğu için cevap DOM boru sistemidir. Mandrel üzerine çekilmiş boru, kaynaklı başlangıç stoğunun düşük maliyetini, dönen ve basınçlı bileşenlerin talep ettiği güç, yüzey kalitesi ve boyutsal tutarlılık ile birleştirir. Bu, otomotiv endüstrisinin varsayılan mekanik boru sistemidir, niş bir uzmanlık alanı değildir.
Sebebi tek bir özellik değil, bunların birleşimidir. Soğuk çekme, akma ve çekme mukavemetini artırır, kaynak dikişini iyileştirir ve kaynaklı ERW'ye göre daha pürüzsüz bir delik ve dış yüzey bırakır. Bu, aynı yük için daha ince duvarlar, daha az işleme işlemi ve braketler veya boyunduruklar boruya birleştirildiğinde daha öngörülebilir kaynak davranışı anlamına gelir. DOM boruları ASTM A513 Tip 5 ve EN 10305-2 gibi standartlar tarafından tamamen kapsandığından, OEM'ler bunu tescilli malzemelerin getirdiği kalifikasyon sorunları olmadan küresel olarak belirtebilirler.
DOM'un açılımı mandrel üzerine çizilmiş . Kısaltmanın bazen ima ettiği şeye rağmen, dikişsiz bir ürün değil, soğuk çekilmiş kaynaklı bir borudur. Üretim rotası avantajlarının çoğunu açıklıyor:
Soğuk çekme adımı otomotiv mühendisleri için önemli olan iki şeyi yapar. Çeliği sertleştirir, ek ısıl işlem gerektirmeden akma dayanımını artırır ve kaynak bölgesini hassaslaştırarak dikişin artık zayıf bir çizgi gibi davranmamasını sağlar. Başlangıç malzemesi şerit olduğundan DOM, çok çeşitli dış çaplarda ve duvar kalınlıklarında mevcuttur ve bu da tasarımcılara çoğu zaman düşündüklerinden daha fazla özgürlük verir.
Araç uygulamalarında önemli olan özellikler akma dayanımı, yüzey kalitesi, duvar kalınlığı eşmerkezliliği ve OD/ID kontrolüdür. Her biri, yorulma ömründen contanın korunmasına kadar performansın farklı bir yönünü etkiler.
| Standart | Sınıf | Tipik Akma Dayanımı | Tipik Otomotiv Kullanımı |
|---|---|---|---|
| EN 10305-2 | E235 | Minimum 235 MPa | Amortisör gövdeleri, hafif yapısal borular |
| EN 10305-2 | E355 | Minimum 355 MPa | Tahrik milleri, silindir boruları, daha yüksek yüklü bileşenler |
| ASTM A513 Tip 5 | 1010 / 1020 | Yaklaşık. Çizimden sonra 310–330 MPa | Devrilme çubukları, hafif çerçeveler, konveyör ve makara bileşenleri |
| ASTM A513 Tip 5 | 1026 | Yaklaşık. Çizimden sonra 415–480 MPa | Tahrik milleri, ağır silindir boruları, süspansiyon parçaları |
Pervane şaftları gibi dönen bileşenler iyi bir eş merkezliliğe ve tutarlı duvar kalınlığına ihtiyaç duyar; dengesizlik otoyol hızında ortaya çıkan bir titreşim sorunudur. Öte yandan silindirler ve amortisörler iç çap kaplamasına göre yaşar ve ölür. Bir aracın amortisöründeki veya hidrolik aktüatöründeki contalar doğrudan boru deliğine doğru uzanır, dolayısıyla kaba bir ID aşınmaya, iç sızıntıya ve erken garanti taleplerine neden olur. Nihai honlanmış silindirler için H8 veya H9 toleransları ve Ra 0,4 veya daha iyi yüzey kalitesi genel gereksinimlerdir ve DOM başlangıç tüpü, üreticiyi bu hedeflere ERW'nin şimdiye kadar olduğundan çok daha fazla yaklaştırır.
Avrupa EN 10305-2 spesifikasyonuna göre bir çizim yazılmışsa söz konusu malzeme EN 10305-2 E235/E355'e uygun soğuk çekilmiş kaynaklı çelik boru . Aynı ürün sınıfı aynı zamanda birçok honlanmış silindir programı için taban borusu olarak da hizmet vermektedir.
 Soğuk Çekilmiş Kaynaklı Çelik Boru (CDW) En10305-2 Sınıf E235 E355 E460, Tedarikçiler - J Suao, Çin'in Soğuk Çekilmiş Kaynaklı Çelik Boru (CDW) En10305-2 Sınıf E235 E355 E460, Özel Soğuk Çekilmiş Kaynaklı Çelik Boru (CDW) E Tedarikçisidir... Ürünü Görüntüle →
DOM borularının otomotivde kullanımı çoğu alıcının varsaydığından daha geniştir. Yalnızca tahrik milleri gibi belirgin yerlerde değil, aynı zamanda yuvarlak, hassas, yüksek mukavemetli bir borunun gerekli olduğu süspansiyon, aktüatörler ve yapısal bileşenlerde de kendini gösterir.
Pervane milleri, ara miller ve direksiyon kolonlarının tümü DOM tüpü üzerinde çalışır. Yüksek akma mukavemeti daha ince duvarlara izin vererek aktarma organlarının ağırlığını azaltır, pürüzsüz ve eşmerkezli delik ise dengeleme çabasını düşük tutar. SAE 1026 ve E355 gibi kaliteler yaygındır çünkü soğuk çekme sonrasında uygun bir mukavemet-ağırlık oranı sunarlar. Bir binek araç pervane şaftı için tipik spesifikasyon, soğuk çekilmiş 1026 kalitedir; 1026, 1020 ve 1015'te ASTM A513/A519'a uygun hassas tahrik mili boruları denge çizgilerinin gerektirdiği düzlük ve eşmerkezlilik ile bu programların çoğunu kapsar.
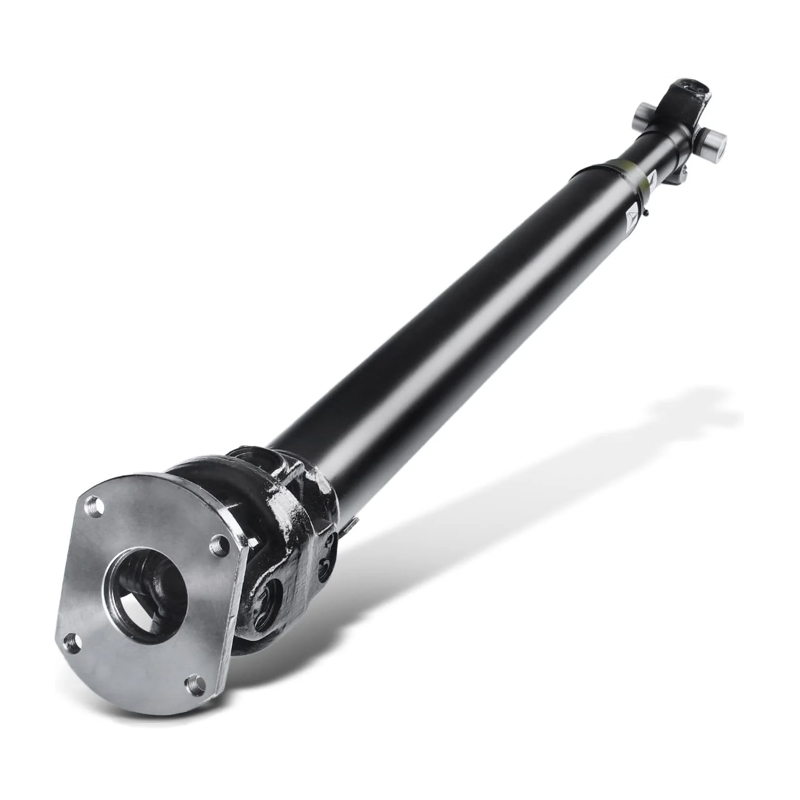 ASTM A513/A519 Hassas Tahrik Mili Borusu – 1026, 1020, 1015, 4130 (7 x 0,120) Suao, ASTM A513/A519 Hassas Tahrik Mili Borusunun Çin Tedarikçisidir – 1026, 1020, 1015, 4130 (7 x 0,120 inç ve 2–8,625 inç), Özel... Ürünü Görüntüle →
Bir araç amortisörünün çalışma borusu esasen ince duvarlı bir silindirdir. ID toleransı piston-delik açıklığını kontrol eder ve yüzey kalitesi conta ömrünü kontrol eder. DOM'un pürüzsüz deliğinin yalnızca bir kolaylık değil, gerçek bir mühendislik avantajı olduğu nokta burasıdır. Tipik bir spesifikasyon EN 10305-2 E235-N'dir ve bizim EN 10305-2 E235-N soğuk çekilmiş amortisör borusu bu göreve özel olarak üretilmiştir. Bu uygulama için malzeme seçeneklerini karşılaştıran mühendisler, ayrıntılı bir amortisör borusu seçim kılavuzu özellikle çelik, paslanmaz ve alüminyum alternatiflerini değerlendirirken faydalıdır.
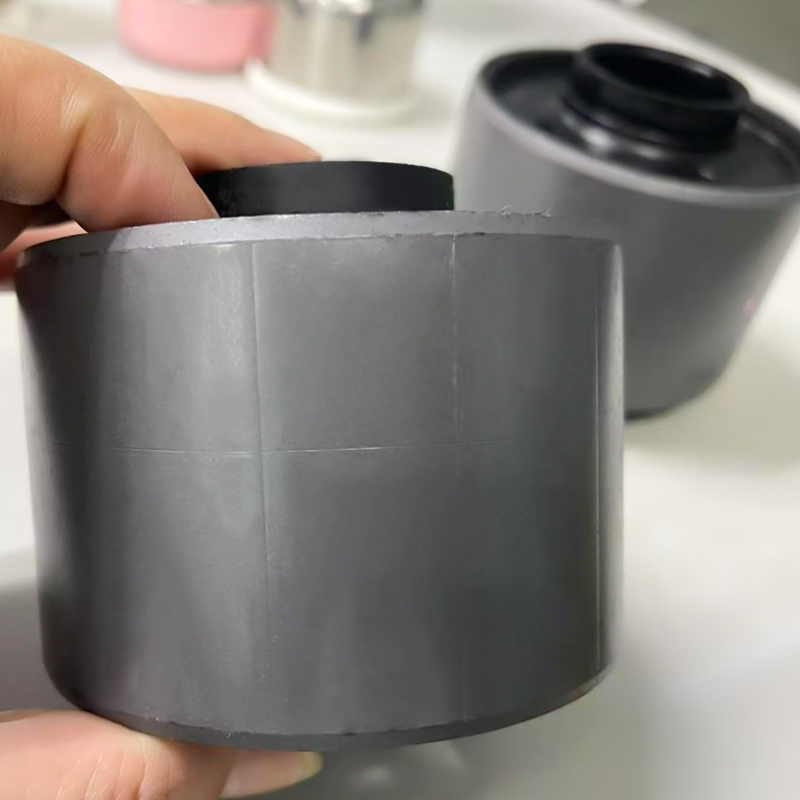 Hidrolik Amortisör Borusu – EN 10305-2 E235 N, Soğuk Çekilmiş Kaynaklı Hassas S Suao, Çin'in Hidrolik Amortisör Borusu Tedarikçisidir - EN 10305-2 E235 N, Soğuk Çekilmiş Kaynaklı Hassas Çelik Boru Ø40 x 2mm, Özel Hi... Ürünü Görüntüle →
Otomotiv aktüatörleri aramaya başladığınızda her yerdedir: Elektrikli bagaj kapakları, açılabilir tavanlar, havalı süspansiyonlu seviyelendirme silindirleri, kamyon kabini yatırma sistemleri ve römork kaldırma akslarının hepsinde küçük hidrolik silindirler kullanılır. Her silindirin namlusu, genellikle çekildikten sonra H8'e bilenmiş bir DOM tüpüdür. İç yüzey kalitesi kritiktir çünkü dahili olarak sızıntı yapan bir aktüatör yavaş yavaş ve sessizce arızalanır, bu da ilgili bir bileşen arızalanana kadar tespit edilmesini zorlaştırır. Aynı nedenden ötürü, bu aktüatörlerde kullanılan piston çubukları, ham çekilmiş durumda kullanmak yerine normal olarak sert krom kaplıdır ve indüksiyonla sertleştirilmiştir.
Tüm yuvarlak çelik borular eşit değildir ve farklılıklar akademik değildir. Yanlış ürün tipinin seçilmesi titreşim, conta sızıntısı ve kaynak hataları ile kendini gösterir. Pratik ayrımlar şunlardır:
Kısacası DOM, dikişsiz avantajların çoğunu çok düşük bir maliyetle sunar. Çizgilerin nereye çizildiğine pratik bir bakış için, ERW, DOM ve CDS borularının karşılaştırılması güç, tolerans ve fiyat açısından ölçülebilir değiş tokuşların üzerinden geçiyor.
Tüp araca girerken malzeme sertifikası tek başına yeterli değildir. OEM alıcıları, birinci kademe tedarikçileri ve kalite mühendisleri, bir DOM kaynağını onaylamadan önce en azından aşağıdakileri doğrulamalıdır:
Kendi bünyesinde soğuk çekme, kalite kontrol ve ikincil işlemlere sahip bir tedarikçi, bir ticarethaneye tercih edilir. Tek bir çatı altında kesme, pah kırma, düzeltme ve yüzey işleme uygulama yeteneği, kullanım hasarını azaltır, teslim sürelerini kısaltır ve kalite sorumluluğunu netleştirir. Bu, otomotivde diğer endüstrilere göre daha önemlidir, çünkü ne kadar küçük olursa olsun her sapmanın bir parça numarası vardır.
Otomotiv alıcıları için pratik kural şudur: malzemeyi nitelendirin, ardından tedarikçiyi nitelendirin. DOM ile başlayın, bunu yük durumuyla ve üretim süreciyle karşılaştırın ve uygulama daha yüksek güç gerektirdiğinde E355 veya 1026'ya geçin. Yalnızca tasarım gerçekten kaynak dikişinin yokluğunu gerektirdiğinde dikişsiz moda geçin. Çoğu araç programında DOM boruları teknik incelemeyi geçecektir ve en büyük risk çeliğin kendisi değil, arkasındaki tedarikçinin güvenilirliği olacaktır.
İnce duvarlı amortisör gövdelerinden ağır silindir kovanlarına kadar soğuk çekilmiş kaynaklı boruların tamamını tedarik edebilen ve bunları denetim verileri, standartlara uygunluk ve tekrarlanabilir bir süreçle destekleyebilen bir üreticiyle çalışın. Bu kombinasyon, tüpü güvenilir bir otomotiv bileşenine dönüştüren şeydir.

Karbon Çelik Eşanjör Borularımız, kondenserler, kazanlar ve ekonomizörler gib...

ASTM A513 Soğuk Çekilmiş Kaynaklı (CDW) Honlanmış ve SRB Borularımız hassastı...

Özel Şekilli Çelik Borularımız, standart yuvarlak boruların sağlayamadığı öze...

Fosfatlı Çelik Borularımız sağlamak için fosfat kaplamayla işlenir

Honlanmış, Eğik ve Silindirle Parlatılmış (SRB) Borularımız, EN 10305-1 E355 ...

ASTM A513 Sınıf 1010 Hassas Yerçekimi Konveyör Rulo Borusu – 2 inç x 0,065 in...


