

Hidrolik Silindir Borusu – Soğuk Çekilmiş Kaynaklı Çelik EN 10305-2, E355, Honlama ve SRB için
Hidrolik Silindir Borularımız (CDW) EN 10305-2 E355'e uygun olarak, doğr...
EN 10305-2 soğuk çekilmiş kaynaklı boru, birçok hidrolik silindirin, teleskopik kademenin, amortisörün, tahrik milinin ve kompakt mekanik aksamın arkasındaki hassas borudur. Akışkan gücü veya makine imalatında çalışıyorsanız, muhtemelen standart numarayı bilmeden bunun bir kısmını kullanmışsınızdır. Bu kılavuz, EN 10305-2'nin gerçekte neyi kapsadığını, E235 ve E355'in nasıl davrandığını, hangi teslimat koşullarının önemli olduğunu ve gereksiz işleme için fazla ödeme yapmadan doğru tüpün nasıl belirleneceğini açıklamaktadır.
EN 10305-2, Avrupa EN 10305 standardının kaynaklı soğuk çekilmiş hassas çelik boruları kapsayan kısmıdır. Üretim, şekillendirilen ve elektrik direncinin bir boşluğa kaynaklandığı çelik şerit veya bobin ile başlar. Kaynaklı boru daha sonra bir mandrel veya tapa üzerinden soğuk çekilerek son boyutuna getirilir. Bu ikinci adım farktır: kaynak size tutarlı bir duvar ve uzun uzunluklar sağlarken, soğuk çekme size düz kaynaklı bir boruya göre daha sıkı boyutlar, daha pürüzsüz bir yüzey ve daha iyi eşmerkezlilik sağlar.
İnsanlar bazen CDW tüpünü, DOM tüpünü ve EN 10305-2 tüpünü birbirinin yerine kullanırlar. Yakınlar ama aynı değiller. DOM üretim yolunu açıklar; EN 10305-2 teknik teslimat koşullarını tanımlar. Aşağıdaki tablo üç ana EN 10305 bölümünün nerede bulunduğunu göstermektedir.
| Standart parça | Üretim rotası | Ortak tüp adı | Tipik uygulamalar |
|---|---|---|---|
| EN 10305-1 | Sorunsuz, soğuk çekilmiş | CDS hidrolik boru | Yüksek basınçlı hidrolik silindirler, kritik akışkan gücü |
| EN 10305-2 | Kaynaklanmış, daha sonra soğuk çekilmiş | CDW / DOM hassas tüp | Hidrolik silindirler, teleskopik silindirler, amortisörler, tahrik milleri |
| EN 10305-3 | Kaynaklı, daha sonra soğuk boyutlu | ERW hassas tüp | Genel mekanik parçalar, konveyör makaraları, düşük basınçlı görevler |
Pratik nokta basittir. Kaynaklı bir borunun hidrolik düzeyde boyut kontrolüne ve temiz bir iç çapa ihtiyacı olduğunda EN 10305-2 genellikle en uygun maliyetli yoldur. Uygulama çok yüksek basınç veya özel kod gereklilikleri için dikişsiz bir gövde talep ettiğinde EN 10305-1 devreye girer.
Soğuk çekme dış çaptan daha fazla iyileşme sağlar. Duvar kalınlığı varyasyonunu iyileştirir, düzlüğü geliştirir ve kaynaklı bir kaplamaya göre aşınmaya ve korozyona daha iyi direnç gösteren daha yoğun bir yüzey oluşturur. İyi kontrol edilen bir çizgide kaynak dikişi çekilir ve duvara harmanlanır, böylece boru zayıf bir çizgiye sahip kaynaklı bir kabuk yerine tekdüze bir bileşen gibi davranır.
Hidrolik serviste gerçek performansın yaşandığı yer iç çaptır. Conta ömrü, sızıntı yolları ve yapışma-kayma davranışının tümü ID kaplamasına bağlıdır. Mağaza ışığı altında düzgün görünen bir delik yine de eksenel işaretlere, ovalliğe veya conta dudağını kesen bir pürüzlülük zirvesine sahip olabilir. Bu nedenle düzenli olarak H8 ID toleransına ve Ra0,4 ayna kaplamasına sahip honlanmış ve SRB boruları tedarik ediyoruz. Bir silindir contasını çok erken değiştirdiyseniz, şu makalemize bakın: hidrolik silindir contaları neden sürekli arızalanıyor? ID bitiş faktörlerini daha ayrıntılı olarak açıklar.
EN 10305-2'de en sık karşılaşacağınız iki kalite E235 ve E355'tir. E235, iyi şekillendirilebilirlik ve kaynaklanabilirliğe sahip, düşük karbonlu bir kalitedir. Genel hassas borular, düşük basınçlı silindirler ve bükülecek veya işlenecek parçalar için mantıklı bir seçimdir. E355, minimum akma mukavemetini 355 MPa'ya çıkarır ve duvar kalınlığının ekonomik kalması gereken hidrolik silindir kovanlarında, teleskopik bölümlerde ve daha yüksek yüklü mekanik parçalarda yaygındır.
Derece tek başına tüpü tanımlamaz. Teslimat koşulu, mukavemeti, sünekliği, artık gerilimi ve işlenebilirliği kontrol eder. EN 10305-2, bir satın alma siparişinde gözden kaçması kolay semboller kullanır, bu nedenle alıntı yapmadan önce bunları onaylayın.
Emin değilseniz son işlemi bize bildirin. Bilenecek, yontulacak veya diş açılacak bir boru genellikle doğrudan kaynaklı bir düzeneğe giren bir borudan farklı bir duruma ihtiyaç duyar.
EN 10305-2, dış çap, iç çap, et kalınlığı, uzunluk, düzlük ve uç karelik için toleransları belirler. Soğuk çekilmiş kaynaklı boru normalde EN 10305-3 soğuk boyutlu boruya göre daha sıkı dış çap ve duvar toleranslarına sahiptir ve hidrolik kullanım için kontrollü iç çapla tedarik edilebilir. Tipik ID toleransları, boyuta ve proses yoluna bağlı olarak genel hizmet için H9'u ve silindir delikleri için H8'i içerir. Hassas kaliteler için metre başına 0,5 mm veya daha iyi bir düzlüğe ulaşılabilir.
| Sınıf | Minimum akma dayanımı ReH (MPa) | Tipik çekme mukavemeti Rm (MPa) | Tipik uzama A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
Bu aralıklar teslimat durumuna göre değişir. Bir C tüpü, çekme mukavemetinin üst ucunda ve uzama alt ucunda bulunacaktır. A veya N tüpü daha yumuşak ve daha esnek olacaktır. Kritik basınç veya yorulma uygulamaları için, mekanik testler ve boyutsal inceleme sonradan akla gelen bir düşünce değil, satın alma spesifikasyonunun bir parçası olmalıdır.
Hidrolik ve pnömatik silindirler bu tüpün klasik yuvasıdır. Aynı zamanda teleskopik silindirlerde, amortisör gövdelerinde, tahrik millerinde, konveyör makaralarında ve dikişsiz bir borunun değer katmadan maliyet katacağı hassas mekanik düzeneklerde de kullanılır. Ortak diş, uzun üretim süreçlerinde tutarlı boyutlara, temiz bir deliğe ve güvenilir kaynak kalitesine duyulan ihtiyaçtır.
Genel CDW ve DOM tedariği için EN 10305-2 E235/E355 soğuk çekilmiş kaynaklı borumuz, hem kalitelerde hem de çoklu teslimat koşullarında standart aralığı kapsar.
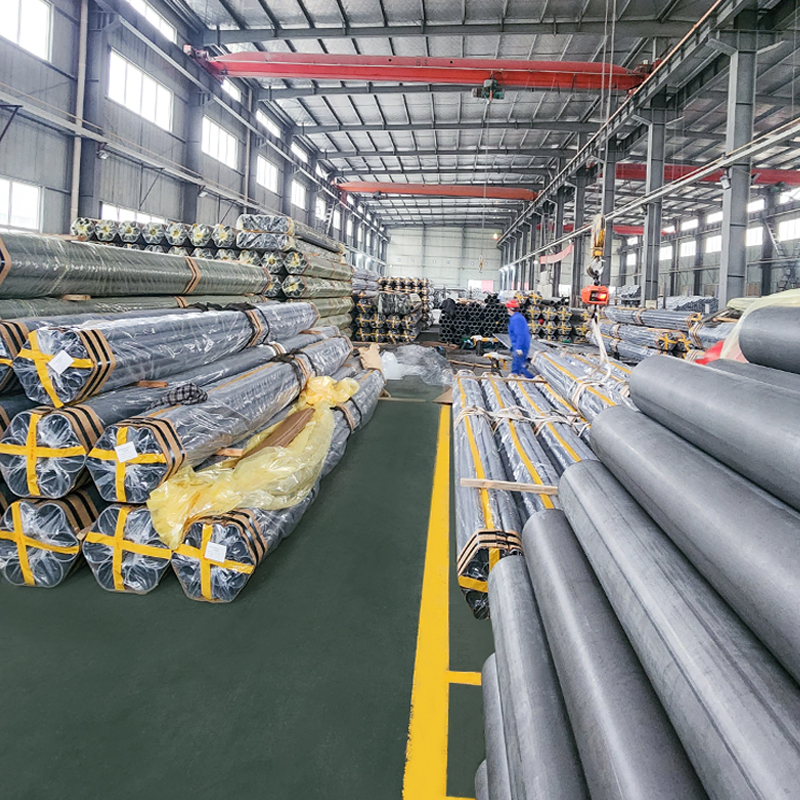 Soğuk Çekilmiş Kaynaklı Çelik Boru (CDW) En10305-2 Sınıf E235 E355 E460 Hassas Soğuk Çekilmiş Kaynaklı Çelik Borular (CDW) – EN 10305-2 E235 E355 Hidrolik, Otomotiv Makine Mühendisliği için Yüksek Toleranslı Çelik Borular Suao Metal üretimi... Ürünü Görüntüle →
Boru hidrolik silindir namlusuna girerken, silindir servisi için özel olarak EN 10305-2 E355 soğuk çekilmiş kaynaklı boruyu, namlu üreticilerinin beklediği boyut ve yüzey kontrolleriyle birlikte üretiyoruz.
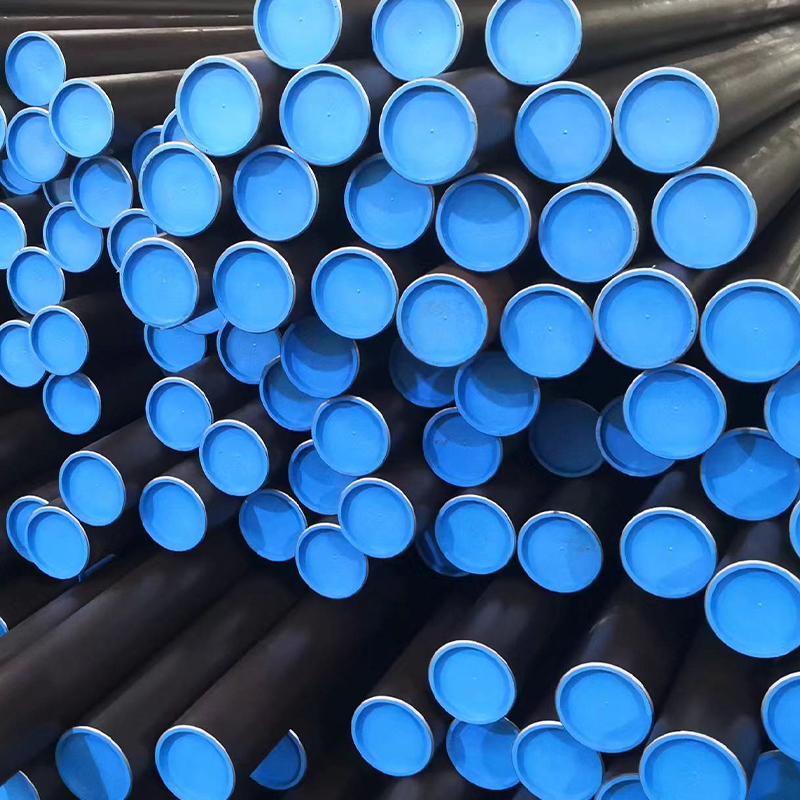 Hidrolik Silindir Borusu – Soğuk Çekilmiş Kaynaklı Çelik EN 10305-2, E355, Honlama ve SRB için Hidrolik Silindir Borularımız (CDW), EN 10305-2 E355'e göre, doğruluğu artırmak için daha da soğuk çekilmiş yüksek kaliteli kaynaklı çelik borular kullanılarak üretilir. Ürünü Görüntüle →
Pistonlu contalar görecek delikler için honlanmış ve SRB boru aynı EN 10305-2 E355 tabanını alır ve ID'yi Ra0,4 ayna kaplamasıyla H8'e getirir.
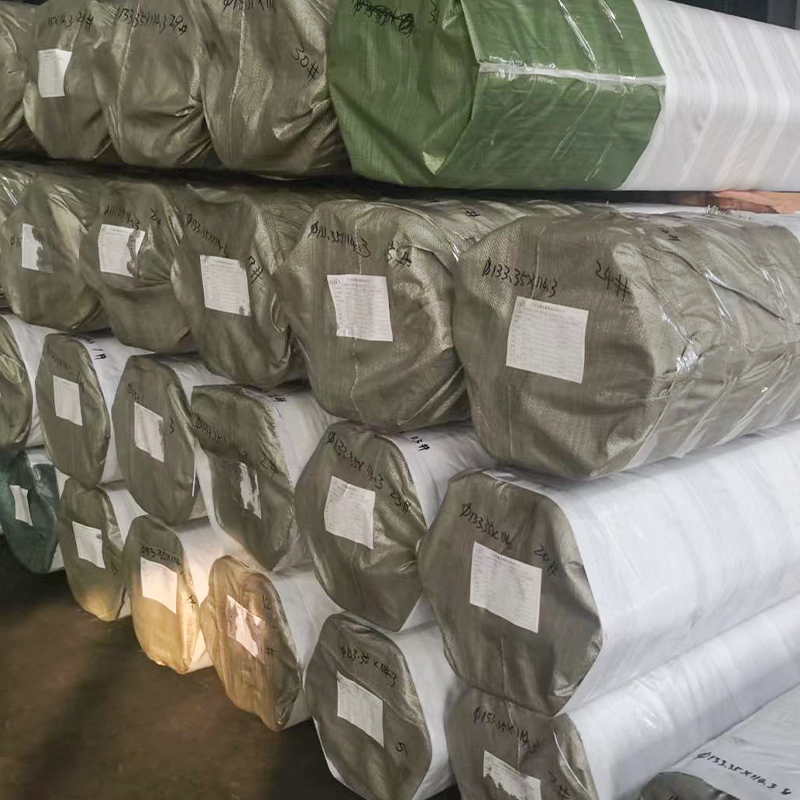 Honlanmış ve SRB Boru – EN 10305-2 E355 H8 Ra0.4, Hidrolik Silindir Barası için Ayna Kimlik Kaplaması EN 10305-2 Soğuk Çekilmiş Kaynaklı (CDW) Honlanmış SRB Borularımız, ayna benzeri iç yüzeyler (Ra ≤ 0,4 μm) ve H8 toleransı sunmak için hassas şekilde işlenir, bu da onları ideal... Ürünü Görüntüle →
Fabrikamızda EN 10305-2 sertifikalı çelik şerit üretimine başlanılmaktadır. Boşluğu şekillendirip ERW kaynak yapıyoruz, ardından soğuk çekmeden önce kaynağı çevrimiçi olarak inceliyoruz. Kaynağın düzgün bir şekilde birleştirilmesi ve duvarın tekdüze kalması için çekme azaltmaları, yağlama ve mandrel veya tapa seçimi her boyut için ayarlanır. Çekme işleminden sonra borular gerektiği şekilde tavlanır veya gerilimi giderilir, düzleştirilir, kesilir ve incelenir.
Kalite kontrol; kimyayı, kaynak bütünlüğünü, OD, ID'yi, duvar kalınlığını, düzlüğü, yüzey durumunu ve mekanik özellikleri kapsar. Honlanmış boru için deliği hassas mastarlarla ölçüyor ve profilometrelerle yüzey pürüzlülüğünü doğruluyoruz. Parçaların montajdan önce korozyon korumasına ihtiyaç duyması durumunda fosfatlanmış, yağlı veya e-kaplamalı boru da tedarik edebiliriz. Amaç sadece kağıt üzerinde bir standardı yakalamak değil, aynı zamanda ilk gün ve on bin döngüden sonra aynı davranışı sergileyen bir tüp sunmaktır.
Doğru bir fiyat teklifi ve doğru tüpü almak için bu ayrıntıları tedarikçinizle paylaşın:
Bize ne kadar çok şey anlatırsanız, maliyetli bir uyumsuzluk riski o kadar azalır. Küçük partiler ve özel boyutlar kabul edilir. Basit bir boru siparişinin ötesine geçen standart dışı boyutlar, özel şekiller ve önceden işlenmiş bileşenler düzenli olarak üretiyoruz.
EN 10305-2 soğuk çekilmiş kaynaklı boru, hidrolik silindire veya hassas düzeneğe girdikten sonra ticari bir ürün değildir. Kalite, teslimat koşulu, iç çap ve kaynak kalitesi, nihai ürünün ne kadar dayanacağını belirler. İşin özelliklerini seçin, değirmen sertifikasını doğrulayın ve yalnızca fiyat teklifi vermek yerine süreci açıklayabilecek bir tedarikçiyle çalışın. Ürünlerimizi keşfedebilirsiniz hassas çelik boru aralığı her gün çalıştırdığımız boyutları ve yüzeyleri görmek için.

Hidrolik Silindir Borularımız (CDW) EN 10305-2 E355'e uygun olarak, doğr...

Kaynaklı Hidrolik Borularımız, EN 10305-2 hassas boru standartlarına uygun ol...

Hidrolik Amortisör Borularımız, EN 10305-2 hassas boru standartlarına uygun, ...

Hidrolik Amortisör Borumuz EN 10305-2 standartlarında kullanılarak üretilmekt...

EN 10305-2 Hassas Kaynaklı Tahrik Mili Borusu – E355, E235, E420, E275 (Ø60 x...

Hidrolik Silindir Borularımız EN 10305-1 E355'e göre soğuk çekilmiş diki...


