

Soğuk Çekilmiş Kaynaklı Çelik Boru (CDW) DIN 2393 ASTM A513 Sınıf ST37-2 ST52.3
Soğuk Çekilmiş Kaynaklı Çelik Boru (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52...
Hassas kaynaklı boru, bir araç programında nadiren en yüksek faturayı alır. Bir pervane şaftının içine oturur, bir amortisörün dış gövdesini oluşturur veya sıvıyı ve yapıyı müşterinin asla göremeyeceği bir yere taşır. Ancak alıcı veya mühendis açısından borunun düzlüğü, duvar tutarlılığı, kaynak kalitesi ve iç yüzeyi bir sonraki operasyonun sorunsuz bir şekilde ilerleyip ilerlemeyeceğini belirleyebilir. Fabrikamızda bunu her gün görüyoruz: Basit görünümlü bir çizim, dikkatli bir şerit seçimi, kaynak, soğuk çekme, ısıl işlem ve muayene dizisine dönüşüyor. Eğer inceleme yapıyorsanız otomotiv DOM tüpü Aşağıdaki notlar konuşmaya nasıl yaklaştığımızı yansıtıyor.
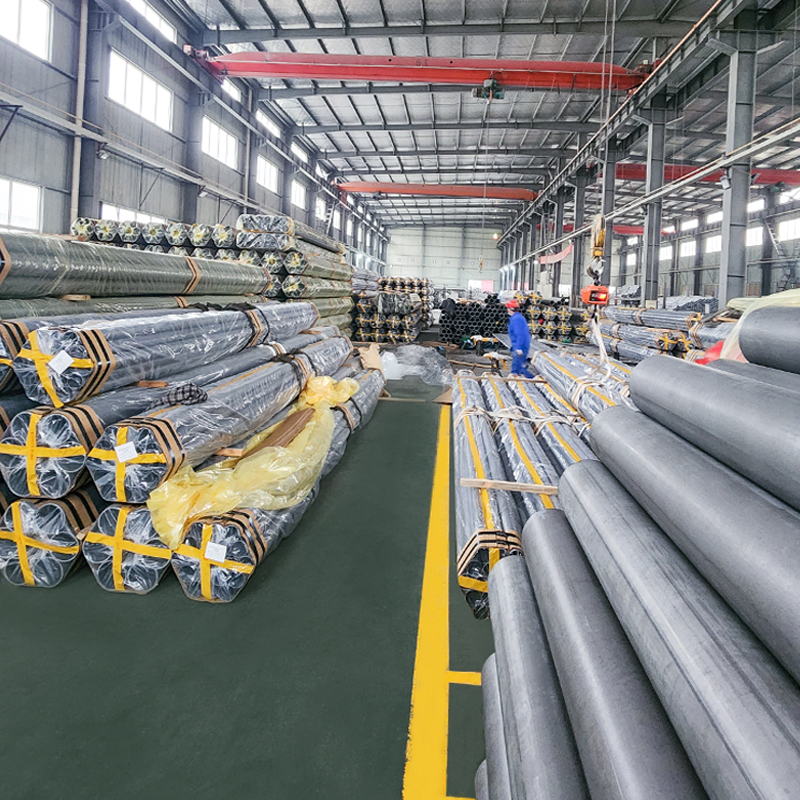
Otomotiv hassas kaynaklı boru genellikle yarık çelik şeritten yapılmış elektrik dirençli kaynaklı (ERW) boru olarak başlar. Boru daha sonra soğuk çekilir veya soğuk haddelenir, tavlanır, boyutlandırılır, düzleştirilir, kesilir ve incelenir. Kuzey Amerika'da sonuca genellikle DOM tüpü veya mandrel üzerine çekilmiş tüp adı verilir. Avrupa'da EN 10305-2 kapsamında soğuk çekilmiş kaynaklı hassas boru olarak belirtilebilir. Amaç sadece kaynaklı bir boru yapmak değildir. Amaç, kaynaklı içi boş bir kesiti kontrollü ID, OD, duvar kalınlığı, düzlük ve mekanik özelliklere sahip tekrarlanabilir bir bileşene dönüştürmektir.
Aşağıdaki tablo, yaygın tüp rotalarını karşılaştırmak için pratik bir başlangıç noktasıdır. Bu evrensel bir sıralama değil.
| Mülkiyet | Kaynaklı ERW tüpü | Soğuk çekilmiş kaynaklı boru (DOM) | Dikişsiz boru |
|---|---|---|---|
| Boyutsal kontrol | Genel tüp için iyi | Çizimden sonra sıkı dış çap, iç çap ve duvar | Sıkı ama sürece bağlı |
| Kaynak dikişi | Mevcuttur ve kontrol edilmelidir | Muhafaza edildi, boyutlandırıldı ve denetlendi | Yok |
| Eşmerkezlilik ve doğruluk | Orta | Soğuk çekme ve düzleştirmeyle geliştirildi | Genellikle iyi |
| Yüzey kalitesi | Değirmen yüzeyi | Daha iyi Kimlik ve ÖG; honlanabilir veya cilalanabilir | İyi; Kimliğin hâlâ işlenmesi gerekebilir |
| Tipik otomotiv kullanımı | Genel yapılar ve akışkan çizgiler | Tahrik milleri, amortisör gövdeleri, hassas parçalar | Yüksek yüklü veya dikişsiz uygulamalar |
Malzeme seçimi işi takip eder. EN 10305-2, E235 ve E355 gibi sınıflarda soğuk çekilmiş kaynaklı hassas boruları kapsar ve ASTM A513, mekanik borularda yaygın olarak kullanılır. DIN 2393 aynı zamanda soğuk çekilmiş hassas boruların çizimlerinde de yer almaktadır. Aktarma organı parçaları için 1015, 1020, 1026, E235, E355 ve E420 gibi kaliteler tartışmaya girebilir. Amortisör gövdeleri için genellikle E235-N veya SPHC gibi daha yumuşak şekillendirilebilir kaliteler dikkate alınır ve tasarıma bağlı olarak EN 10305-1 E235 veya E355 alternatif olarak sunulur.
 EN 10305-2 Soğuk Çekilmiş Kaynaklı Hassas Çelik Boru Boyutsal doğruluğun, yüzey kalitesinin ve şekillendirme koşullarının eşleştirilmesi gereken hidrolik, otomotiv ve mekanik parçalar için E235, E355 ve E460 kaliteleri sunar. Ürünü Görüntüle →
Teslim durumu kalite kadar önemlidir. Soğuk çekilmiş, normalize edilmiş, tavlanmış veya gerilimi azaltılmış boru, bükme, dövme, kaynaklama ve işlemede farklı davranabilir. Kağıt üzerinde güçlü görünen bir kalite, son şekillendirme operasyonunu kararsız hale getiriyorsa yanlış seçim olabilir. Şekillendirme rotası ve yük durumuyla başlamayı, ardından eğimi ve durumu birlikte daraltmayı tercih ediyoruz.
Kaynaklı borudaki hassasiyet nadiren tek bir işlemin sonucudur. Bir zinciri kontrol etmekten gelir.
Soğuk çekme, birçok otomotiv alıcısının DOM tüpüyle ilişkilendirdiği adımdır. Bir mandrel üzerinden çizim yapmak eşmerkezliliği, duvar tekdüzeliğini, ID yüzeyini ve boyutsal toleransı geliştirebilir. Çekmeler arasında tavlama sünekliği geri kazandırırken düzleştirme ve dikkatli boy kesme düzgünlüğü korur. Denetim daha sonra sürecin ne ürettiğini doğrular.
Kaynak dikişi kendi dikkatini hak ediyor. Tüp çekilmeden önce şekillendirilmeli, sarılmalı ve tutarlı bir şekilde soğutulmalıdır. Çok çıkıntılı, çok ince veya kötü kaynaşmış bir dikiş, şekillendirme sonrasında yorulma başlangıç noktası haline gelebilir. Görsel kontroller, boyutsal kontroller ve belirtildiği durumlarda tahribatsız veya mekanik testler dikişin sağlam olduğunun doğrulanmasına yardımcı olur. Sonunda bir sorunu incelemeye çalışmaktansa kaynağı başlangıçta kontrol etmeyi tercih ederiz.
Otomotiv tüpü geniş erişime sahip küçük bir kategoridir. Aynı değirmen disiplini bir pervane şaftını, bir damper gövdesini, bir yapısal braketi veya bir sıvı taşıma düzeneğini destekleyebilir. Ayrıntılar değişir ama tekrarlanabilirlik talebi değişmez.
Tahrik milinde tüp tork taşır ve hızda düz ve dengeli kalmalıdır. Duvar tekdüzeliği, eşmerkezlilik, kaynak kalitesi ve son şekillendirilebilirlik, tek bir başlık numarasından daha önemlidir. Ortak spesifikasyonlar arasında ASTM A513 veya A519 sınıfları 1026, 1020 ve 1015'in yanı sıra EN 10305-2 E355, E235 ve E420 yer alır. Kaynaklanması kolay ancak dengelemesi zor olan bir borunun aşağı yönde maliyeti daha yüksek olacaktır.
 ASTM A513/A519 Hassas Tahrik Mili Borusu Tork taşıyan tahrik milleri için 1026, 1020, 1015 ve 4130 kalite borular; duvar bütünlüğü, eşmerkezlilik, kaynak kalitesi ve uç şekillendirilebilirliği dengeli performansın merkezinde yer alır. Ürünü Görüntüle →
Amortisör borusu farklı bir dizi gerilime maruz kalır: şekillendirme, kıvırma, kaynaklama, basınçlandırma ve milyonlarca küçük hareket. Conta ve pistonun amaçlandığı gibi çalışabilmesi için iç çapın temiz ve tutarlı olması gerekir. Tipik referanslar arasında EN 10305-2 E235-N, SPHC ve EN 10305-1 E235 veya E355 yer alır. Tüp ovalse veya ID kaplaması tutarsızsa contanın hiçbir zaman adil bir şansı olmayabilir.
 EN 10305-2 E235 N Hidrolik Amortisör Borusu Amortisör gövdeleri için normalleştirilmiş E235 N'den soğuk çekilmiş kaynaklı hassas boru, temiz ID, düzlük ve conta ve piston performansını destekleyen yüzey kalitesi ile. Ürünü Görüntüle →
Bükülmüş, kaynaklı ve işlenmiş boru düzenekleri genellikle perde arkasında durur. Burada kesim uzunluğu, bükülebilirlik, kaynak yapılabilirlik ve yüzey işlemi çelik kalitesi kadar önemli olabilir. Hattımız ile müşterinin montaj hattı arasındaki boruyu korumak için fosfatlama, yağlama veya e-kaplama belirtilebilir. Pratik soru yalnızca "Hangi tüp?" değildir. değil, "Hangi durumda gelmesi gerekiyor?"
Kaynak bulma sorunlarının çoğu, süreçteki bir boşlukla değil, spesifikasyondaki bir boşlukla başlar. Bir çizimde dış çap ve duvar gösterilebilir ancak düzlük, iç çap bitişi, kaynak muayenesi veya teslimat durumu ihmal edilebilir. Bu ayrıntılar takımlamayı, çevrim süresini ve denetim yöntemini etkiler. Bir müşteri teklif talebi gönderdiğinde parçanın yalnızca boyutlarını değil işlevini de görmek isteriz.
Teklif aşamasında kısa bir görüşme, reddedilen bir partiden daha ucuzdur. Hangi derecenin veya toleransın gerçekçi olduğundan emin değilseniz, çiziminizi ve çalışma koşullarınızı bize gönderin ; Boruyu stok spesifikasyonuna zorlamak yerine fonksiyona uygun bir üretim rotası önerebiliriz.
Hassas kaynaklı boru, uzun erişime sahip sessiz bir bileşendir. Borunun kendisi aracın içinde kaybolduktan çok sonra bile dengeyi, sızdırmazlığı, yorulma ömrünü, montaj süresini ve hurda oranını etkileyebilir. En iyi spesifikasyon her zaman en sıkı spesifikasyon değildir; işleve, biçimlendirme rotasına ve denetim yöntemine uygun olanıdır. Otomotiv alıcıları ve mühendisleri için bu, pratik soruları erken sormak anlamına geliyor: Boru ne yapmalı? Nasıl oluşacak? Hangi yüzeyler önemlidir? Kabul nasıl ölçülecek? Bu cevaplar net olduğunda kalite, kaynak işlemi, soğuk çekme rotası ve teslimat koşulu güvenle seçilebilir. Soğuk çekilmiş kaynaklı ve hassas çelik boru üreticisi olarak benimsediğimiz yaklaşım budur: süreci pratik tutmak, toleransları dürüst tutmak ve teklif talebinden sevkiyata kadar iletişimi açık tutmak.

Soğuk Çekilmiş Kaynaklı Çelik Boru (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52...

EN 10305-2 Hassas Kaynaklı Tahrik Mili Borusu – E355, E235, E420, E275 (Ø60 x...

ASTM A513 Soğuk Çekilmiş Kaynaklı (CDW) Honlanmış ve SRB Borularımız hassastı...

Hidrolik Silindir Borularımız (CDW) EN 10305-2 E355'e uygun olarak, doğr...

Özel Şekilli Çelik Borularımız, standart yuvarlak boruların sağlayamadığı öze...

Karbon Çelik Eşanjör Borularımız, kondenserler, kazanlar ve ekonomizerler gib...


