

Hidrolik Boru – Kaynaklı Çelik EN 10305-2, Soğuk Çekilmiş / ERW, Yüksek Basınçlı Sistemler için Hassas Borular
Kaynaklı Hidrolik Borularımız, EN 10305-2 hassas boru standartlarına uygun ol...
Eğer bir silindir gövdesi veya bileşenlerinden alıntı yapılmışsa ve borunun "EN 10305-2 E355" olması durumunda, bu ifadenin oldukça fazla ayrıntıyı gizlediğini zaten biliniyordur. Bir standart, bir çelik standardı ve buna bağlı olarak bir üretim rotasını olarak adlandırılıyor: çelik şerit, elektrik gücüyle kaynaklanmış, ardından son boyutuna soğuk çekildi. Üç işlemin tamamının hizalanması, temiz bir şekilde kaydeden ve deliğini tutan bir boruyu, sonraki üç işlemin başlamasına neden olan bir borudan ayrıldığı.
Hidrolik ve mekanik değişiklikler için boru çizmek için yıllarımızı harcadık ve E355 ile ilgili sorular pek değişmedi. Bölüm 1 ile Bölüm 2 arasındaki fark nedir? Aynı kalite neden iki tedarikçiden farklı anlayış? Honlama ne zaman ekstra adıma değer ve soğukta izlenen bir delik ne zaman yeterince iyi olur? Aşağıda bu noktalar genellikle bir projenin ortaya çıktığı sıraya göre incelenmeye başlar.
EN 10305, hassas çelik borulara yönelik Avrupa standardındadır ve sökülebilir. Bölüm 1 Dikişsiz soğuk çekilmiş boruyu içerir. Bu makalenin konusu olan Bölüm 2, kaynaklı, soğuktan çekilen boruyu kapsamaktadır. Her iki parçayı da bir kalite ailesini paylaşır (E215, E235, E255, E355) ve her ikisi de geçmişte kap koduna göre yapılmış tüpler yerine sıkı boyutsal doğruluk için yapılmış tüpleri içerir. Bu ayrım önemlidir: EN 10305-2, bir kazan veya mevcut ekipmanın spesifikasyonu değil, hassas borulara yönelik boyutsal ve teknik bir teslimat standardıdır.
Uygulamada, Bölüm 2 tüpü, yarı çelik şerit olarak hayata başlar. Şerit oluşturulur ve ana boruya ERW kaynak yapılır, ardından nihai çapa ve incelemeye ulaşmak için bir mandrel veya tıkaç üzerinden bir kalıptan soğuk alınır. Çekme kaynağından sonra meydana geldiğinde, Dikiş kaynağı ana metalle birlikte sıkıştırılır ve uzatılır; bu nedenle uygun şekilde yapılmış soğuktan elde edilen bir boru, kaynaklı bir ERW borusuyla aynı Dikiş endişelerini taşımaz. Tavlama, teslimatın süresine bağlı olarak çekimler arasında veya sonunda uygulanabilir.
E355'teki sayı manşettir: 355 MPa'lık belirtilen minimum akma uygulanmaz. Bu, E235'ten kabaca yüzde elli daha yüksektir; bu nedenle E355, daha hafif bir duvarın aynı yükü taşıması gereken silindir kovanlarında, teleskopik takviyeler ve tedarik edilen mili borularında ortaya çıkar. Soğuk çekilmiş durumdaki çekme dayanımı, akma rakamının uygunluğu üzerindedir, ancak güvenebileceğiniz kesin değerler, hangi teslimat bölümünde sipariş ettiğinize bağlıdır; bu sınıfta daha fazla anlaşmazlığa neden olan bir noktadır.
| Durum | Değirmende neler oluyor | Aşağı yönde fark ettiniz şey | Tipik uyum |
|---|---|---|---|
| C | Son soğuk çekme, sonrasında ısıl işlem yapılmaz | En yüksek dayanım ve verim, daha düşük uzama, daha fazla artık gerilim | Bilenecek variller, genel mekanik parçalar |
| LC | Çizimden sonra yumuşak tavlanmış | Daha düşük dayanım, daha iyi süneklik, daha kolay işleme ve şekillendirme | Bükme, kıvırma veya ağır kesme parçaları parçalı parçalar |
| SR | Dikkatten sonra düşük düzeyde stres giderildi | Boru kesildiğinde ve işlendiğinde daha iyi boyutsal kararlılık | Yuvarlak kalması gereken ince duvarlı ve dar toleranslı açıklıklar |
| A | Tamamen tavlanmış | Dördü arasında en yumuşak ve en esnek, en düşük dayanım | Şiddetli şekillendirme, ağız açma veya dövme işleri |
Pratik bir değil: E355 tek bir sabit tarife değildir. Standart, sonuç (mekanik özellikler, toleranslar, yüzey durumları) kısıtlamalar ve çelik ürünlerine bu şekilde ulaşmayı sağlayan tanır. İki fabrikanın her ikisi de uyumlu E355 verim ve verim, ovallik ve borunun ilk kesimden sonraki görünüm açısından farklılık gösterir. Bu nedenle her zaman tüpten izinden sonra ne soruyoruz.
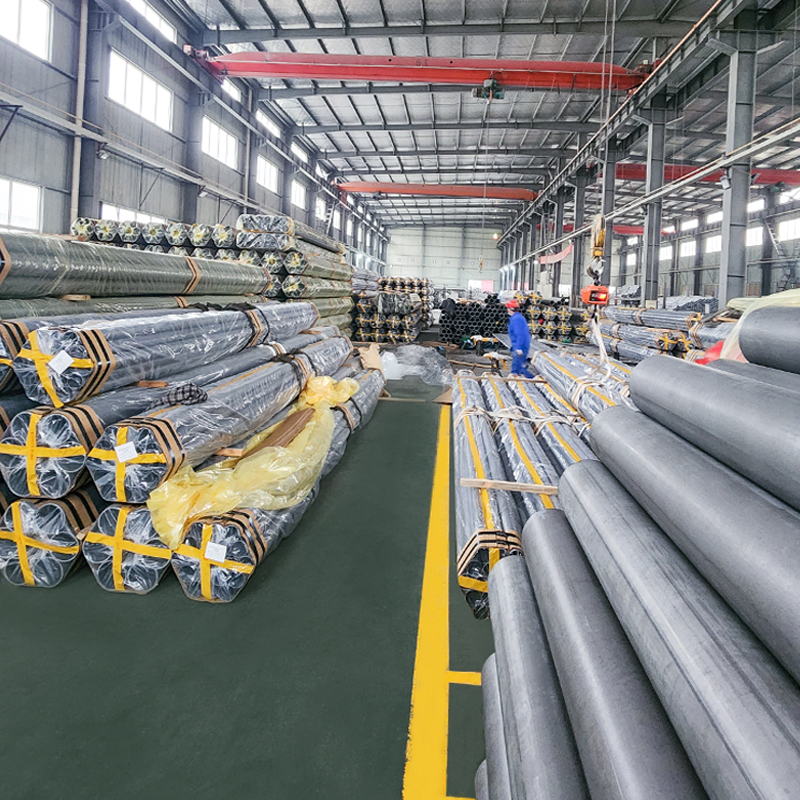 Soğuk Çekilmiş Kaynaklı Çelik Boru EN 10305-2 Tutarlı çizgi kimyası ve simetrik duvar destekli klinik deliğinin temizliğinin hidrolik ve mekanik parçaları için E235, E355 ve E460'ta hassas CDW tüpü. Ürün Görüntüle →
Silindir işi için kaynağın soğuk borunun tamamlanmasını sağlar. Şerit bilinen bir kimyaya ve eşit bir kalınlığa sahip olarak gelir, çevrenin etrafındaki duvar değişimi küçük başlar ve çizim boyunca küçük kalır. Dikişsiz boru, delinmiş bir kabuktan başlar ve iyi dikişsiz frezeler eksantrikliği sıkı bir şekilde kontrol edilirken, içten çekilmiş bir borudaki duvarın gereksinimi simetriktir. Bu, daha az talaş kaldırmayla temizlenen bir deliğe ve tasarımcının saklandığı yerde kalan bir dönüştürülmeye dönüşür.
İkinci avantaj ise deliğin kendisidir. Soğuk çekilmiş bir kimlik mandrelden pürüzsüz ve işlenerek sertleştirilmiş olarak çıkar; bu genellikle mekanik servis veya düşük hidrolik çalıştırma işlemleri için yeterlidir. Uygulamanın bir sızıntısının değişimi boru, Ra 0,4 µm civarında pürüzlülüğe sahip bir H8 veya H9 deliğine kadar honlanabilir veya merdaneyle perdahlanabilir. Bu kaplamalar ürünlerimizde standarttır. hidrolik silindir tüpü Bu aralık, birçok fçı üreticisinin çubuk veya ağır dikişsiz malzemeyi işlemek yerine çekmeden kaynaklanan bir rota belirlemesinin nedenidir.
Kaynaklı-çekilmiş durakların anlamlı olduğu yerler açıkça söylenente fayda var. Çok ağır duvarlar, dış çap-duvar oranları ve hassas tüp standartından diğerine geçiş kap koduna tabi uygulamalar genellikle dikişsiz olarak daha iyi sunulur. İyi bir tedarikçi, sonuç yapmak yerine bunu boyutu kapsar.
 Hidrolik Silindir Borusu EN 10305-2 E355 Honlama veya SRB bitirme için soğuktan elde edilen boru, boru montajından önce dış çap, duvar ve iç çap toleranslarının önemli olduğu orta dönemde hidrolik silindirlere uygundur. Ürün Görüntüle →
Tolerans, E355 tüpünün itibarını kazandığı veya kaybettiği yer. EN 10305-2, bir dizi tolerans sınıfıyla çalışır ve verilen bandın genişliği uçlarında yer alan iki tüpün her ikisi de "E355" olabilir. Dış çap, duvar aralığı ve iç çapın her biri kendi toleransını taşır ve iç çap genellikle uzunluğun kesiminden sonra raybalamaya göre olup olmadığını karar veren çaptır. Düzlük, ovallik ve uzunluklar toleransı aynı mantığı takip eder; standart varsayılandan daha sıkı açıklayabilmeniz açısından bunları tartışılabilir, ancak bunu yapmayı bilmelisiniz.
Bir çizime başlamadan önce hoşgörü bantlarının nasıl yığıldığını görmek istiyordun, EN 10305-2 tolerans kılavuzu genel sınıf sınıf inceleniyor. onlara 0,05 mm farkın neden önemli olduğu sorulduklarında gönderdiğimiz yazıdır.
Delik kaplaması kendi tartışmasını hak ediyor. Ham soğuk çekilmiş ID, yontulmuş ve silindirle perdahlanmış delik ve honlanmış delik, ileri geri hareket eden conta altında farklı davranışlar. Honlama, çizim izlerini kaldırır ve sayfayı tutan bir çapraz kapak bırakır; Ezerek parlatmak daha sert ve pürüzsüz bir yüzey bırakır ancak farklı bir yağ tutma profili sağlar. Her ikisi de H8 ve Ra 0,4 µm'ye ulaşılabilir ve doğru cevap strok hızına, basınca ve içeriğinin ne kadar dayanması gerektiğine bağlıdır.
 Honlanmış ve SRB Hidrolik Silindir Borusu E355 Orta vadede hidrolik silindirlerde akış performansı için honlanmış H8 ID ve Ra ≤0,4 μm kaplamalı veya kronik bağlı SRB'li soğuktan elde edilen akış borusu borusu. Ürün Görüntüle →
E355 siparişlerinde gördüğümüz çoğu şey, neredeyse parçaların bir spesifikasyonuna dayanır. Satın alma siparişi gönderilmeden önce bunları inceleyin:
Mekanik olarak bunu yapabilir ve genellikle daha ince, daha hafif bir sisteme giden yoldur. Ancak daha yüksek dayanım genellikle C yuvasında daha düşük uzama ile birlikte gelir, bu nedenle E235'te rahat olan şekillendirme işlemlerinin E355'te gerilim giderilmiş veya tavlanmış bir durum şartları olabilir. Dereceleri değiştirmeden önce yapılandırma adımını kontrol edin.
Düzgün çizilmiş bir üründe değil. Kaynak, ana boruda yapılır ve daha sonra yapılır; bu, Dikişin mikro değiştirilmesini sağlar ve ana metale yakın hale gelir. Dikiş, yalnızca boru çekmeden kaynaklı olarak konuşmanın konusu haline gelen gelir ki bu tamamen farklı bir üründür.
Çizildiği gibi renkler normalde standart tolerans sınıfları içerir. Honlanmış ve ezerek parçalanmış delikler rutin olarak Ra 0,4 µm ile H8'e ulaşır ve boyut ve uzunluklar bilindikten sonra duruma göre daha sıkı çağrılar yapılabilir.
EN 10305-2 E355 tüpü, üç elemanlı açıklamada karmaşık değildir: standart boyut tüpün nasıl toleranslı olduğunu ve teslim edildiğini söyler, kalite boyutu ne taşıyacağını söyler ve teslimatın boyutunun boyut makinelerinde nasıl davranacağını söyler. Zorlukların çoğunun, üçünü tek bir etiket olarak ele almak ve geri kalana fabrikanın karar vermesine izin vermekten vazgeçmek.
Burada aynı zamanda tedarikçinin geçimini sağlayan yerler bulunmaktadır. Standardı karşılayan ve yine de işe uymayan bir tüp konteyneri bölme yerine, delik boşaltma ve gerilim azaltma konusunda telefonda dakika harcamayı tercih ederiz. Bir sistem, yapısal veya yapısal uygulama üzerinde çalışıyorsanız ve teknik özellikler hakkında ikinci bir görüş almak istiyorsanız çizmeyi sürdürmek; Görüşmenin genellikle hiçbir maliyeti yoktur ve bundan çok daha fazla tasarruf sağlar.

Kaynaklı Hidrolik Borularımız, EN 10305-2 hassas boru standartlarına uygun ol...

Hidrolik Amortisör Borumuz EN 10305-2 standartlarında kullanılarak üretilmekt...

Hidrolik Silindir Borularımız (CDW) EN 10305-2 E355'e uygun olarak, doğr...

EN 10305-2 Hassas Kaynaklı Tahrik Mili Borusu – E355, E235, E420, E275 (Ø60 x...

Hidrolik Amortisör Borularımız, EN 10305-2 hassas boru standartlarına uygun, ...

Dikişsiz Amortisör Borularımız, E235 ve E355 gibi yüksek kaliteli çelikler ku...


